

Алюминиевая рама для солнечной панели: сплав, отделка, допуски и руководство по выбору поставщиков
Поставщик профилей звонит вам и задает простой вопрос: следует ли использовать алюминиевую раму для вашей солнечной панели из стали 6063-Т5 или 6063-Т6? Этот выбор влияет на то, как рама ведет себя во время ламинирования, насколько она прогибается под ветровой нагрузкой и остаются ли угловые соединения герметичными после термоциклирования. Короткий ответ: в большинстве бытовых и коммерческих фотоэлектрических модулей используется алюминиевый сплав 6063 температуры T5 или T6, с толщиной стенок от 1,0 до 1,8 мм и цветной анодированной поверхностью. Однако причины такого выбора определяют, прослужит ли рама 25 лет на открытом воздухе или начнет выходить из строя уже через несколько сезонов.
Когда вы покупаете алюминиевую раму для солнечной панели, вы не покупаете четыре куска металла. Вы покупаете структурный компонент, который должен удерживать ламинат на месте, отводить влагу, противостоять коррозии и обеспечивать установщикам безопасную точку крепления. Отношение к раме как к товару обычно приводит к проблемам в самый неподходящий момент: когда модуль уже установлен на крыше и ветер начинает разрушать угловые соединения.
Почему алюминиевая рама — это больше, чем просто отделка
Алюминиевая рама представляет собой внешний каркас солнечного модуля. Он герметизирует край ламината со стеклянной подложкой, что предотвращает попадание влаги в область ячеек. Он также придает жесткость на кручение тонкому сэндвичу из стекла, герметика и заднего листа, снижая риск образования микротрещин во время погрузочно-разгрузочных работ, транспортировки и снеговой нагрузки.
- Защищает край ламината от влаги, пыли и вредных газов.
- Обеспечивает монтажные каналы для зажимов, направляющих и наконечников заземления.
- Добавляет сопротивление изгибу, поэтому большие панели остаются плоскими под ветром и снегом.
- Создает буферную зону, которая поглощает удары во время транспортировки и установки.
Алюминий является преобладающим материалом рамы, поскольку его вес составляет около трети веса стали, он имеет лучшую коррозионную устойчивость, чем открытое железо или углеродистая сталь, и его можно экструдировать в сложные полые секции, сочетающие ребра жесткости с установочными канавками. Его естественный оксидный слой уже обеспечивает базовый уровень защиты. При правильном анодном покрытии рама может десятилетиями выдерживать прибрежные солевые брызги, кислотные дожди и промышленные загрязнения.
Сплав и закалка: основа характеристик рамы
Большинство каркасов солнечных панелей изготовлены из алюминиевых сплавов серии 6xxx. В этой группе наиболее распространенным является сплав 6063, поскольку он обеспечивает гладкую поверхность, предсказуемую скорость экструзии и отличную реакцию на анодирование. Обозначение состояния имеет такое же значение, как и сплав. Закалка Т5 получается путем охлаждения экструзии после пресса и последующего искусственного старения. В T6 используется термообработка на раствор и искусственное старение, что обеспечивает более высокую прочность, но требует более жесткого контроля процесса.
| Сплав и закал | Типичный предел текучести | Типичное использование | Ключевая характеристика |
|---|---|---|---|
| 6063-T5 | от 90 до 130 МПа | Стандартные каркасы для жилых и коммерческих модулей | Хорошая экструдируемость и гладкая анодированная поверхность. |
| 6063-T6 | от 180 до 205 МПа | Рамы для зон с высокой ветровой и снеговой нагрузкой. | Более высокая прочность после полной термообработки. |
| 6005-Т5 | от 180 до 200 МПа | Крупноформатные модульные рамки | Более высокая прочность, но конструкция профиля и текучесть штампа требуют большего внимания. |
Не полагайтесь только на имя темперамента. Попросите у поставщика сертификат прокатного стана, показывающий фактический предел текучести, удлинение и твердость для каждой производственной партии. От партии к партии различия в методах старения, температуре заготовки и скорости закалки могут привести к тому, что две рамы с одинаковым отпуском будут вести себя в полевых условиях совершенно по-разному.
Некоторые покупатели просят сплав 6061, потому что они знакомы с его высокой прочностью, но 6061 сложнее экструдировать в тонкие многокамерные профили солнечной рамы, и он не анодируется, чтобы получить такой же гладкий и однородный внешний вид. Для большинства фотоэлектрических рам более практичным выбором является 6063-T5 или T6. Если вы хотите понять, как процесс экструзии влияет на поведение сплава, прочтите процесс экструзии алюминия и руководство по выбору сплава, прежде чем дорабатывать спецификацию.
Обработка поверхности: анодирование используется по умолчанию
Наиболее распространенной отделкой алюминиевых рам солнечных панелей является анодное покрытие серной кислотой толщиной от 10 до 15 микрон. Это создает твердый прозрачный оксидный слой, который можно покрасить в темно-бронзовый или черный цвет, чтобы модуль сливался с крышей жилого дома. Анодирование является электроизолирующим, устойчивым к ультрафиолетовому излучению и не отслаивается, как краска. Его также легче проверять, чем влажную краску, поскольку покрытие является частью самой алюминиевой поверхности.
 Анодированные алюминиевые экструзионные профили с несколькими вариантами цвета Изучите анодированные профили Yindu Aluminium со стандартами толщины от AA10 до AA25 и цветами, включая серебро, черный, бронзу и шампанское. Подходит для солнечных рам, которым требуется прочная, устойчивая к ультрафиолетовому излучению отделка. Посмотреть продукт →
Для объектов с сильной коррозией, таких как прибрежные сооружения или районы с обильным дорожным покрытием, некоторые спецификаторы требуют более толстого анодного покрытия или порошкового покрытия. Порошковая покраска наносит слой полимера толщиной от 60 до 120 микрон и обеспечивает более широкую цветовую гамму, однако необходимо тщательно контролировать монтажные отверстия и сливные щели. Если порошок не может попасть внутрь узкой канавки, оголенный край становится отправной точкой коррозии.
 Изготовленные на заказ алюминиевые экструзионные профили с порошковым покрытием Yindu Aluminium предлагает профили с порошковым покрытием цветов RAL, PANTONE или нестандартных цветов с гладкой, песочной или металлической текстурой. Идеально подходит для агрессивных сред, требующих более толстых защитных полимерных покрытий. Посмотреть продукт →
Покрытия из фторполимера ПВДФ — еще один вариант, обеспечивающий чрезвычайное сохранение цвета и химическую стойкость, но они увеличивают стоимость и редко используются в стандартной солнечной раме. Какую бы отделку вы ни выбрали, проверьте фактическую толщину покрытия на готовом профиле, а не доверяйте только сертификату процесса. Используйте толщиномер покрытия на внешней стороне, внутри стеклянной прорези и возле угловых надрезов. Тонкие пятна часто появляются там, где во время анодирования поверхность закрывали зажимы или малярная лента.
Размеры, допуски и соединение
Солнечная рама — это не простая прямоугольная трубка. Профиль содержит стеклянную прорезь, заднюю опорную планку, дренажный канал и внешнюю поверхность для прижима. Каждая из этих зон имеет допуск, влияющий на качество конечного модуля. Если прорезь для стекла слишком мелкая, ламинат не будет надежно сидеть. Если внешняя направляющая слишком широкая, давление зажима не будет распределяться равномерно, и рама может треснуть под воздействием ветра.
- Глубина и ширина стеклянной щели: контролируйте, насколько хорошо сядет ламинат и сколько герметика останется после прижима.
- Ширина и плоскостность внешней направляющей: определите посадку зажима и постоянство крутящего момента.
- Угол среза под углом и положение отверстия: должны быть достаточно повторяемыми, чтобы образовались водонепроницаемые угловые соединения.
- Дренажные отверстия и водосточные отверстия: предотвращают скопление воды, но должны быть зачищены от заусенцев, чтобы они не врезались в кромку стекла.
Для типичного рельса для солнечной батареи шириной от 35 до 45 мм серьезные производители держат длину профиля в пределах плюс-минус 0,2 мм и угол скоса в пределах плюс-минус 0,1 градуса. Когда вы сравниваете предложения, спросите, какие допуски фактически измеряются на производственной линии. За очень низкой ценой на экструзию часто скрывается высокий процент брака на этапах распиловки и углового сверления, что приводит к завышению конечной стоимости модуля.
Распиловка, фрезерование, сверление и нарезание резьбы на станке с ЧПУ являются стандартными операциями для рельсов каркаса солнечной батареи. Эти шаги обычно выполняются перед анодированием или порошковым покрытием, чтобы отделка защищала обработанные края. Интегрированная ячейка обработки позволяет избежать царапин и повреждений, возникающих при перемещении длинных профилей между отдельными субподрядчиками.
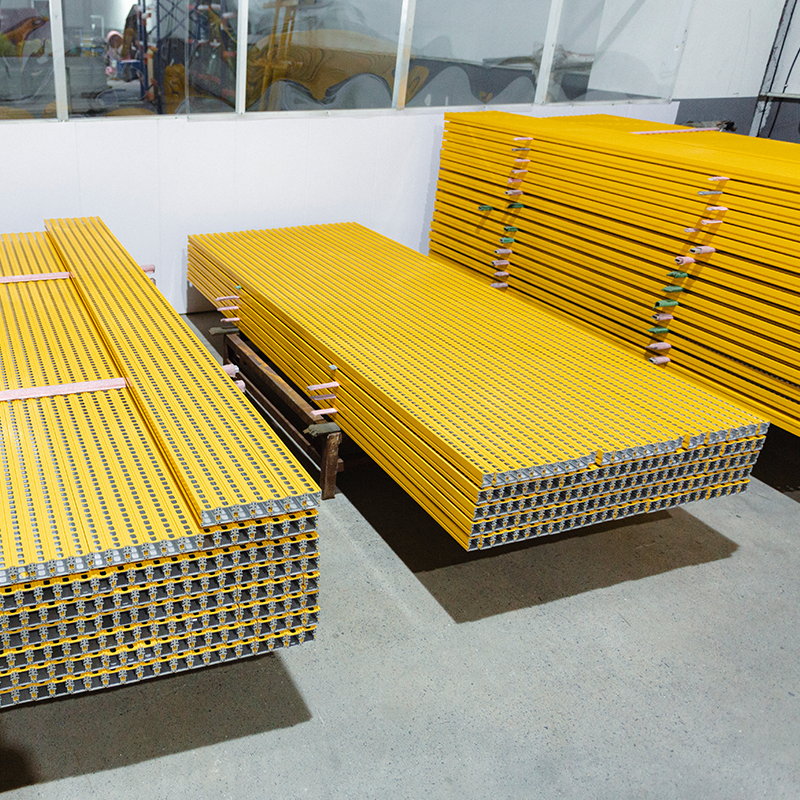 Услуги по обработке алюминиевых профилей с ЧПУ Yindu Aluminium обеспечивает прецизионную резку и обработку алюминиевых профилей на станках с ЧПУ с дополнительной обработкой поверхности, такой как анодирование и порошковое покрытие. Необходим для изготовления рельсов для солнечных батарей с точными соединениями. Посмотреть продукт →
Угловые соединения в рамах солнечных батарей обычно собираются с помощью угловых шпонок из нержавеющей стали, которые вставляются в полые камеры, а затем сжимаются обжатием или винтами. Область соединения также нуждается в бутиловом или силиконовом герметике, который сохраняет гибкость при температуре от минус 40 до плюс 85 градусов по Цельсию. Попросите у поставщика рамы отчет об испытаниях на растяжение угла, показывающий силу, необходимую для отделения готового угла, а не просто чертеж с размерами. Этот тест покажет, работают ли обработка, посадка шпонки и нанесение герметика как единая система.
Оценка производителя рамы
Многие покупатели совершают ошибку, выбирая поставщика алюминиевой рамы для солнечных батарей на основе одного образца и низкой цены. Такой подход игнорирует скрытые риски, связанные с отслеживаемостью сплавов, однородностью покрытия и точностью обработки. Надежный поставщик должен иметь возможность документировать четыре вещи, прежде чем вы выдадите заказ на поставку.
- Источник сплава и отслеживаемость: сертификат завода на каждую экструзионную партию и номер партии, напечатанный или проштампованный на профиле.
- Контроль процесса нанесения покрытия: показатели ванны анодирования, плотность тока, качество герметизации, вес покрытия на квадратный метр.
- Качество обработки: план выборки с отчетами о размерах, показывающими длину, угол, положение отверстия и состояние удаления заусенцев.
- Совместимость сборки: угловой образец и тестовый модуль, проверяющий соответствие ламината, герметика и монтажных зажимов.
Интегрированный поставщик, который занимается экструзией, обработкой поверхности и обработкой на станках с ЧПУ, упрощает этот процесс, поскольку одна фабрика контролирует всю цепочку допусков. Если возникает проблема с размерами, два субподрядчика не смогут указать друг на друга. Тот же завод также может быстрее реагировать, когда вам нужно изменить конструкцию или установить более жесткие допуски на новый профиль.
Сравнивая производителей, попросите проверить их фактический ассортимент экструзионной продукции. Вы хотите увидеть, покрывает ли их стандартный инструмент уже аналогичные формы рам и могут ли их линии отделки постоянно обеспечивать требуемый цвет и толщину покрытия. Поставщик с большим опытом работы в различных областях применения алюминия с большей вероятностью поймет, как небольшое изменение ширины канавки или геометрии углов влияет на конечные механические характеристики.
Алюминиевая рама для солнечной панели не является товаром. Сплав, закалка, анодное покрытие и допуски на обработку способствуют структурной целостности модуля и сроку его службы. Четко определите свои требования к производительности, проверьте толщину покрытия и отчеты о размерах и всегда проверяйте настоящее угловое соединение, прежде чем делать крупный заказ. Поставщики, обладающие собственными возможностями экструзии, отделки и обработки на станках с ЧПУ, имеют больше возможностей для поставки единообразных рам, быстрого решения проблем с качеством и обеспечения долгосрочной надежности, которую ожидают ваши клиенты.
Предыдущий пост
Физические и химические свойства алюминия: практическое инженерное руководство
Следующий пост
Алюминиевая конструкция для установки на солнечных батареях: практическое руководство по материалам и советы по выбору
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

