

Обработка алюминия с ЧПУ для экструзии алюминия: руководство по точности и процессу
Основные преимущества обработки алюминиевых профилей с ЧПУ
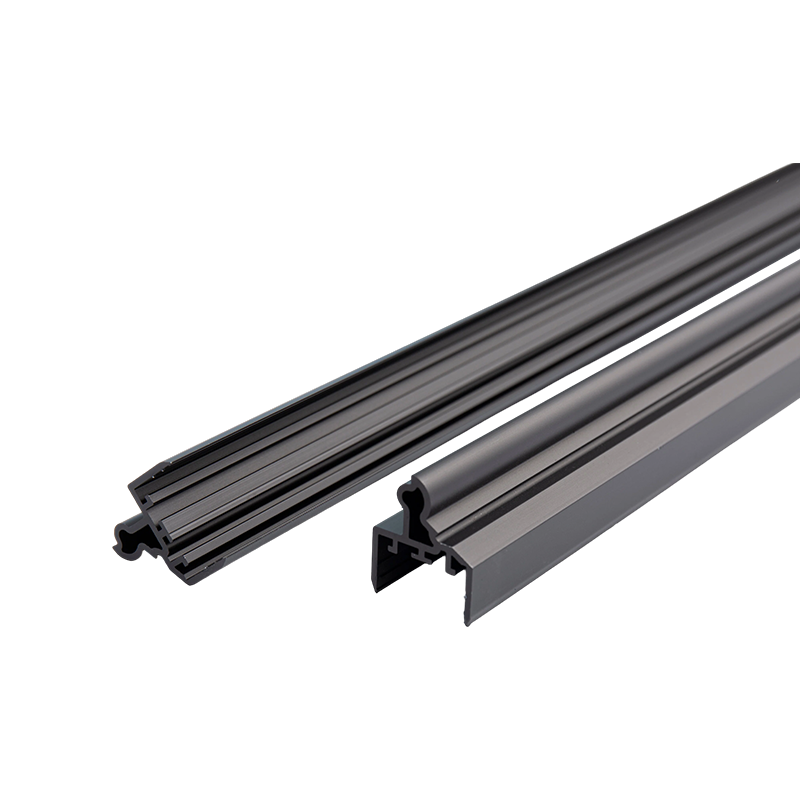
Обработка с ЧПУ — это окончательный вторичный процесс преобразования стандартных алюминиевых профилей в высокоточные функциональные компоненты, предлагающие допуски на размеры составляют ±0,005 дюйма (±0,127 мм) одного лишь экструзии этого достичь невозможно. Хотя экструзия обеспечивает эффективную форму, близкую к конечной, операции с ЧПУ, такие как фрезерование, сверление и нарезание резьбы, необходимы для добавления сложных элементов, обеспечения сборки и соответствия критическим техническим спецификациям.
Комбинация сочетает в себе низкие потери материала при экструзии и геометрическую свободу субтрактивного производства. Для крупносерийного производства, превышающего 1000 единиц , этот гибридный подход обычно снижает общую стоимость детали на от 30% до 50% по сравнению с обработкой цельных заготовок, в первую очередь за счет сокращения времени цикла и меньших затрат на сырье.
Оптимальные алюминиевые сплавы для экструзионной обработки
Выбор правильного сплава имеет решающее значение, поскольку обрабатываемость значительно различается в зависимости от марки экструзионного сплава. Неправильный выбор может привести к ухудшению качества поверхности, чрезмерному износу инструмента или образованию заусенцев, что потребует дорогостоящего вторичного удаления заусенцев.
| Сплав | Рейтинг обрабатываемости | Основные характеристики | Лучшее приложение |
|---|---|---|---|
| 6061-Т6 | Хорошо | Универсальный, свариваемый, устойчивый к коррозии. | Общие конструктивные рамы, кронштейны |
| 6063-Т5/Т6 | От справедливого к хорошему | Превосходное качество поверхности, более мягкая | Архитектурная отделка, радиаторы |
| 2011-Т3 | Отлично | Свободная обработка, производит мелкую стружку | Детали высокоскоростных винтовых машин |
| 7075-Т6 | Хорошо | Сверхвысокая прочность, аэрокосмический класс | Тяжелые конструктивные элементы |
Почему 6061-T6 остается отраслевым стандартом
Несмотря на специализированные альтернативы, На 6061-T6 приходится более 70% проектов механической экструзии. благодаря своим сбалансированным свойствам. Он обеспечивает достаточную прочность для большинства промышленных применений, сохраняя при этом предсказуемое образование стружки и отличную реакцию на анодирование. Для цехов, отдающих приоритет чистой скорости обработки, а не прочности, 2011 позволяет использовать скорости подачи до на 20% выше чем 6061, но он не сваривается и имеет меньшую коррозионную стойкость.
Критические стратегии крепления тонкостенных профилей
Алюминиевые профили по своей природе склонны к прогибам и вибрации во время обработки на станках с ЧПУ из-за их тонких стенок и открытых профилей. Неправильный зажим является основной причиной неточностей размеров и вибраций. Для успешной обработки требуется специальная конструкция приспособления, а не стандартные тиски.
- Вложенные светильники: Изготовленные по индивидуальному заказу мягкие губки или опорные пластины, соответствующие внешнему профилю профиля, предотвращают сдавливание и равномерно распределяют усилие зажима по всей длине.
- Внутренние оправки: Для полых профилей установка поддерживающей оправки или расширение внутреннего зажима предотвращает разрушение стены при приложении боковых сил резания.
- Вакуумные патроны: Идеально подходит для экструзии плоских поверхностей, где механические зажимы могут препятствовать прохождению инструмента; эффективен для удержания больших площадей поверхности без искажений.
- Концевые опоры: Всегда поддерживайте оба конца длинных выступов, чтобы исключить гармоническую вибрацию; неподдерживаемые пролеты, превышающие 12 дюймов значительно увеличить риск болтовни.
Рекомендации по проектированию для снижения затрат на обработку
Экономическая эффективность в Обработка на станке с ЧПУ для экструзии алюминия определяется на этапе проектирования. Небольшие модификации модели САПР могут значительно сократить время цикла и исключить ненужные настройки.
Стандартизация размеров и глубины отверстий
Каждый уникальный диаметр отверстия требует отдельной замены инструмента и проверки настройки. Ограничение дизайна до 3-4 стандартных размера сверла на деталь может сократить время обработки на 15%. Кроме того, избегайте глубоких дыр с соотношением сторон, превышающим 10:1 ; для этого требуются специальные циклы сверления с ударом и ружейные сверла, что приводит к экспоненциальному увеличению затрат.
Выровнять элементы по направлению выдавливания
По возможности ориентируйте обработанные детали параллельно или перпендикулярно оси выдавливания. Это позволяет фиксировать несколько деталей в одном линейном массиве и обрабатывать их за один непрерывный запуск программы. Добавлены угловые элементы, требующие поворотных осей или специальных угловых пластин. 50-150 долларов за установку на накладные расходы на установку и программирование.
Укажите реалистичные допуски
Применяйте жесткие допуски только к функциональным сопрягаемым поверхностям. Стандартный допуск на экструзию составляет ±0,010 дюйма ; указание ±0,001 дюйма для некритических элементов приводит к более медленной подаче, дополнительному контролю и, возможно, к электроэрозионной обработке или операциям шлифования. Оставляйте прецизионные допуски исключительно для посадочных мест подшипников, отверстий под штифты и уплотняющих поверхностей.

Вопросы обработки поверхности и последующей обработки
Конечное качество поверхности обработанных алюминиевых профилей зависит как от параметров резки, так и от последующих финишных обработок. Понимание этой взаимосвязи предотвращает дорогостоящие доработки и обеспечивает эстетическую согласованность.
- Параметры резки: Используйте острые твердосплавные концевые фрезы с большим передним углом и полированными канавками, специально разработанными для алюминия. Бег в 12000 об/мин при соответствующей нагрузке стружкой получается зеркальная поверхность после обработки (Ra 32 микродюйма или лучше).
- Подготовка к анодированию: Если требуется анодирование типа II или типа III, избегайте агрессивной струйной обработки перед обработкой. Обработанные поверхности следует оставлять чистыми; анодирование повторяет следы инструмента, поэтому добивайтесь желаемого качества во время резки, а не после.
- Управление Берром: Четко укажите требования к обработке кромок. Удаление заусенцев в барабане подходит для изделий простой геометрии, но позволяет скруглить критические кромки; Ручное удаление заусенцев сохраняет острые углы, но увеличивает затраты на рабочую силу. Термическое удаление заусенцев идеально подходит для сложных внутренних каналов, недоступных ручным инструментам.
- Порошковое покрытие: Перед нанесением покрытия замаскируйте все прецизионные отверстия и поверхности. Толщина порошкового покрытия обычно добавляет 0,002-0,004 дюйма на каждую сторону, что необходимо учитывать в размерах обработки перед нанесением покрытия, чтобы обеспечить посадку окончательной сборки.
Предыдущий пост
Можете ли вы нанести порошковое покрытие на алюминиевый профиль? Руководство по процессу и подготовке
Следующий пост
Алюминиевые экструзионные профили с покрытием PVDF: долговечность и преимущества
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

