

Алюминиевые профили: руководство по процессу, сплавам и проектированию
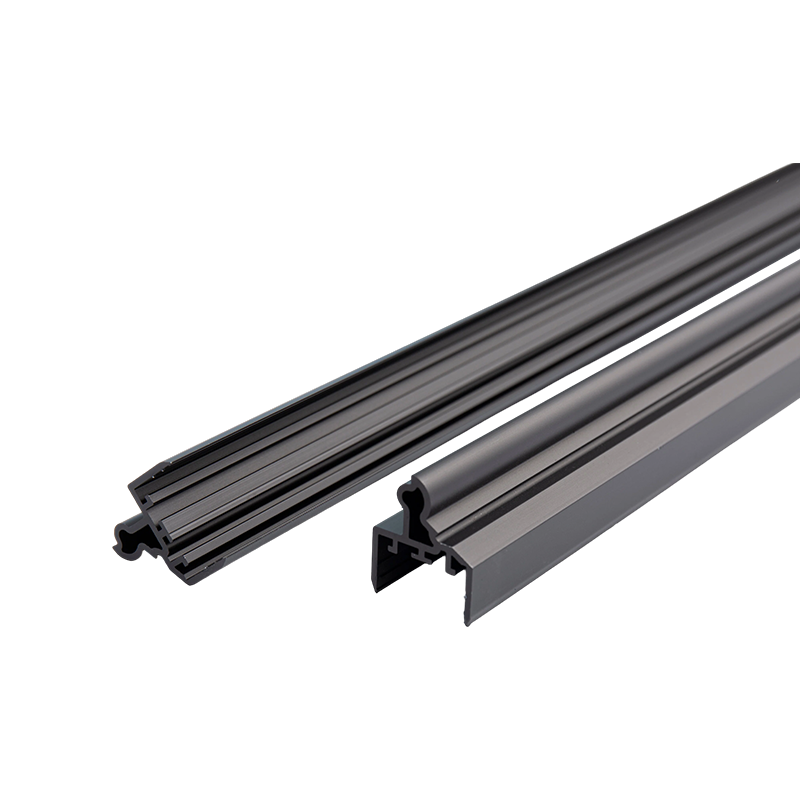
Алюминиевые экструзионные профили представляют собой компоненты почти чистой формы, полученные путем продавливания нагретой алюминиевой заготовки через специальную стальную матрицу, сочетающие в себе практически неограниченную свободу проектирования поперечного сечения, соотношение прочности к весу примерно на треть от веса стали и стоимость оснастки обычно ниже 3000 долларов. Такое сочетание делает экструзию наиболее экономичным способом производства линейных металлических деталей в больших объемах, при этом мировое производство превышает 27 миллионов тонн в год.
От оконных рам и радиаторов до лотков для аккумуляторов электромобилей — экструдированные профили используются практически во всех отраслях промышленности. В этом руководстве представлены пять факторов, определяющих стоимость и качество профиля: производственный процесс, выбор сплава, правила проектирования, стандарты допусков и обработка поверхности.
Как работает процесс экструзии алюминия
Более 90% алюминиевых профилей производятся методом прямой экструзии, когда плунжер толкает заготовку в том же направлении, в котором металл проходит через матрицу. Полная производственная линия следует следующей последовательности:
- Нагрев заготовок — заготовки серии 6063 разрезаются и нагреваются до 420–480°С достаточно мягкий, чтобы течь, но никогда не плавится.
- Подготовка матрицы — матрица из инструментальной стали H13 предварительно нагревается примерно до 450–500°C, чтобы предотвратить термический удар и обеспечить равномерную текучесть металла.
- Экструзия — применяется гидроцилиндр 1500–15 000 тонн силы , проталкивая металл через отверстие матрицы со скоростью 3–180 м/мин в зависимости от сплава и геометрии.
- Закалка — контролируемое воздушное или водяное охлаждение на выходе из замков металлургической конструкции; Для достижения свойств Т6 сталь 6061 требует закалки в воде.
- Растяжка — профили растягиваются. 1–3% для их распрямления и снятия внутреннего напряжения.
- Резка и старение — профили разрезаются по длине и искусственно состариваются: Т5 закаливает при температуре примерно 180°C в течение 4–6 часов, а Т6 добавляет обработку раствором при температуре около 530°C перед старением.
Выбор правильного сплава: 6063, 6061, 6005A
На 6063 приходится примерно 80% архитектурных профилей. благодаря превосходному качеству поверхности и способности к экструзии, а 6061 используется по умолчанию для деталей конструкций, требующих более высокой прочности. Наиболее распространенные экструзионные сплавы сравниваются следующим образом:
| Сплав и закал | Предел прочности (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичные применения |
|---|---|---|---|---|
| 6063-Т5 | 160 | 110 | 8 | Оконные рамы, отделка, светодиодные радиаторы |
| 6063-Т6 | 205 | 170 | 10 | Декоративные профили, мебельные трубы |
| 6061-Т6 | 310 | 276 | 8 | Структурные рамы автомобильные, морские |
| 6005А-Т6 | 260 | 215 | 9 | Кузова грузовых автомобилей, лестницы, железнодорожный транспорт |
| 6082-Т6 | 310 | 260 | 8 | Мосты, краны, европейские строительные работы |
Выбор часто решают два дополнительных фактора: теплопроводность и потолок прочности. 6063 проводит тепло примерно 200 Вт/м·К по сравнению с примерно 167 Вт/м·К у 6061. , поэтому радиаторы светодиодов и процессора почти всегда изготавливаются из 6063. Когда нагрузки превышают то, что может выдержать 6061, существует 7075 (растяжение 572 МПа), но его редко экструдируют — его сложно формовать, и он стоит в 2–3 раза дороже, поэтому большинство проектировщиков утолщают секцию вместо того, чтобы переключать сплавы.

Правила проектирования, которые контролируют стоимость и качество
Экструзионная матрица ведет себя как эластичный инструмент: каждая геометрическая особенность вашего профиля влияет на то, как течет металл и как долго прослужит матрица. Четыре правила определяют большую часть разницы в стоимости между дешевым и дорогим профилем.
Толщина стены
Практическая минимальная стена около 1,0 мм для 6063 и около 1,5 мм для 6061, но стенки толщиной менее 1,2 мм повышают процент брака и риск отклонения матрицы. Поскольку сырье обычно составляет 60–75% стоимости детали, удаление 0,5 мм с некритической стенки часто является единственным наиболее эффективным доступным шагом по снижению затрат.
Описывающий круг и размер пресса
Каждый профиль должен помещаться внутри описывающего круга матрицы, а диаметр круга определяет, на каком прессе и, следовательно, на каком ценовом уровне будет выполняться ваш заказ:
| Диаметр заготовки | Типичная пресс-служба | Макс, описывающий круг |
|---|---|---|
| 6 дюймов (152 мм) | 1500–1800 т. | ~125 мм |
| 7 дюймов (178 мм) | 2000–2500 т | ~165 мм |
| 9 дюймов (229 мм) | 3000–3500 т. | ~230 мм |
| 12 дюймов (305 мм) | 5000 т и выше | ~320 мм |
Сохранение окружности менее 165 мм позволяет сохранить профиль на обычном 7-дюймовом прессе и избежать дополнительных затрат, взимаемых с более крупных прессов.
Геометрический баланс и удобные функции
- Сохраняйте поперечные сечения как можно более симметричными — асимметричные профили изгибаются и скручиваются на выходе из матрицы, что приводит к дополнительным работам по выпрямлению и обрезкам.
- Ограничьте глубину прорези примерно в 3 раза больше ее ширины; более глубокие и тонкие «язычки» прогибаются под давлением и вызывают изменения размеров.
- Добавьте угловой радиус не менее 0,5 мм, чтобы уменьшить концентрацию напряжений, улучшить текучесть металла и продлить срок службы штампа.
- Для полых секций требуются штампы-иллюминаторы, и для них всегда создаются сварные швы — располагайте швы вдали от подвергающихся высоким нагрузкам или видимых поверхностей.
Размерные допуски и стандарты
Класс допуска — один из наиболее часто переопределяемых и переплачиваемых элементов чертежа. Стандартные допуски охватывают большинство строительных и архитектурных работ; классы точности должны быть зарезервированы для сопрягаемых деталей и механических узлов.
| Стандартный | Регион | Типичный допуск (Размеры ≤ 30 мм) | Типичное использование |
|---|---|---|---|
| ЭН 12020-2 | Европа | ±0,10 мм | Прецизионные сборки, скользящие и сопрягаемые детали |
| ЭН 755-9 | Европа | ±0,20 мм | Общие структурные и архитектурные профили |
| ASTM B221 | Северная Америка | ±0,15–0,25 мм | Структурные, архитектурные и морские работы |
| ГБ/Т 5237 | Китай | ±0,15 мм (высший класс) | Экспорт архитектурных профилей |
Помимо размеров поперечного сечения, укажите прямолинейность (обычно 1–2 мм на метр) , скручивание и плоскостность для длинных или широких профилей, поскольку эти допуски формы контролируются отдельно в стандартах EN 755-9 и EN 12020-2.

Отделка поверхности и ее компромиссы
Фрезерная обработка бесплатна и достаточна для скрытых деталей конструкции, но большинство профилей получают функциональное или декоративное покрытие. Выбор в основном влияет на устойчивость к коррозии, варианты цвета и стоимость:
- Анодирование — выращивает оксидный слой толщиной 5–25 мкм с поверхностной твердостью 300–500 HV; стандарт для радиаторов, отделки и морских деталей, сохраняющий металлический вид.
- Порошковая покраска — наносится полимерная пленка толщиной 60–120 мкм в 200 цветах RAL; архитектурный стандарт по умолчанию: системы Qualicoat класса 2 рассчитаны на 10 лет эксплуатации на открытом воздухе.
- Электрофоретическое покрытие (e-coat) — наносит прозрачную пленку толщиной 15–35 мкм с превосходной однородностью, часто в сочетании с анодированием.
- ПВДФ покрытие — фторполимерная система толщиной 25–40 мкм с атмосферостойкостью 20 лет, предназначенная для навесных стен и прибрежных фасадов.
- Сублимация древесины — переносит узоры древесины на основу с порошковым покрытием для декоративных внутренних профилей.
Анодирование и порошковое покрытие обычно добавляют 10–25% от стоимости детали в зависимости от толщины и цвета пленки, с глянцевым и металлическим анодированием в верхней части этого диапазона.
Приложения и четыре фактора затрат
Спрос на экструдированные профили концентрируется на пяти основных рынках:
- Строительство и строительство — около 30% мирового объёма: оконные и дверные рамы, навесные стены, перила.
- Транспорт — около 25%: поддоны для аккумуляторов электромобилей, балки бамперов и кузова железнодорожных вагонов, преимущественно 6061 и 6005А.
- Электроника и термоменеджмент — Светодиодные светильники и радиаторы процессора, использующие проводимость 6063 200 Вт/м·К.
- Солнечная энергия — Рамки и монтажные направляющие 6063-T5 для большинства фотоэлектрических модулей.
- Промышленная автоматизация — Системы каркаса с Т-образными пазами (серии 4040, 4080, 8080) для ограждений машин, конвейеров и рабочих станций.
Что определяет цену профиля
- Сырье — цена алюминия на LME плюс региональная премия обычно представляет собой 60–75% от общей стоимости детали , поэтому профильное ценообразование тесно отслеживает рынки металлов.
- Сложность конвертации — тонкие стенки, полые профили и жесткие допуски увеличивают затраты на экструзию и старение, обычно 0,5–1,5 доллара за кг.
- Оснастка — матрица из стали Н13 единовременно стоит 800–3000 долларов США и обычно рассчитана на производство более 100 тонн, поэтому стоимость матрицы на деталь становится незначительной при объеме производства.
- Готовность и количество заказа — обработка поверхности добавляет 10–25%, и большинство заводов устанавливают минимальные заказы 300–500 кг на профиль.
Для большинства проектов спецификация по умолчанию — 6063-T5 со стандартными допусками EN 755-9 или ASTM B221 и анодированным или порошковым покрытием. ; переходите на 6061-T6 только тогда, когда этого требуют структурные нагрузки, и платите за прецизионные допуски только на поверхностях, которые действительно сопрягаются с другими компонентами. Получите толщину стенки, описанную окружность и симметрию прямо на чертеже, и экструзия обеспечит минимальную стоимость метра по сравнению с любым процессом обработки металлов давлением.
Предыдущий пост
Экструзия алюминия с ЧПУ: руководство по процессу, стоимости и обработке
Следующий пост
Нет следующей статьи
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

