

Экструзия алюминия с ЧПУ: руководство по процессу, стоимости и обработке
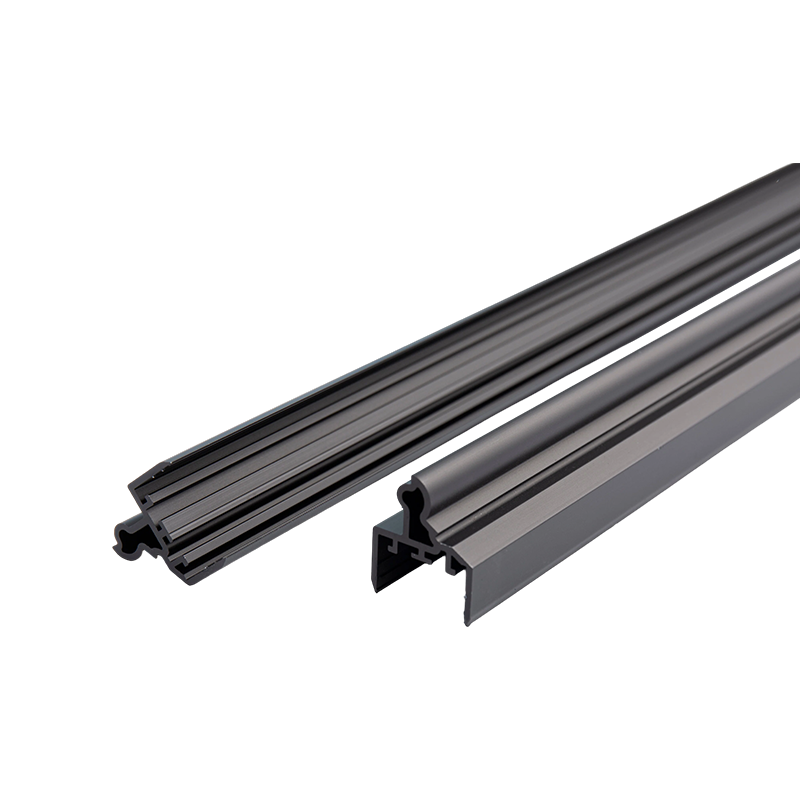
Экструзия алюминия с ЧПУ Это гибридный производственный маршрут: алюминиевая заготовка сначала проталкивается через стальную матрицу, чтобы сформировать профиль, близкий к заданной форме, а затем обработка на станке с ЧПУ добавляет прецизионные функции — резку по длине, просверливание и нарезание резьбы, фрезерованные карманы, пазы и гравировки. Этап экструзии обеспечивает недорогую геометрию по длине детали, а этап с ЧПУ обеспечивает точность до ±0,05 мм, которую не может обеспечить одна матрица.
Для деталей постоянного сечения при объемах примерно 100–10 000 штук такая комбинация обычно снижает себестоимость детали на 40–70 % по сравнению с фрезерованием всей детали из цельной заготовки. , поскольку 85–95% материала попадает в готовый профиль, а не обрабатывается в виде стружки. В этом руководстве рассматривается производственный процесс, операции с ЧПУ, используемые для экструдированных профилей, выбор сплавов и допусков, а также правила проектирования, которые позволяют снизить дешевизну вторичной обработки.
От заготовки до готовой детали: производственный процесс
Экструзионная деталь, изготовленная на станке с ЧПУ, сначала проходит через экструзионный пресс, а затем через обрабатывающий центр. Последовательность имеет значение, поскольку термообработка и правка должны происходить до прецизионной обработки, а чистовая обработка обычно происходит после:
- Изготовление матрицы — матрица из инструментальной стали H13 подвергается механической обработке и термообработке, стоимость которой обычно составляет 800–3000 долларов США и продолжительностью более 100 тонн продукции.
- Экструзия — заготовка нагревается до 420–480°С и продавливается через матрицу гидроцилиндром с усилием 1500–15 000 тонн, получая профили длиной до 6–7 м.
- Старение — профили подвергаются отпуску: Т5 при температуре примерно 180°С в течение 4–6 часов или Т6 с обработкой на раствор около 530°С с последующим старением.
- Резка с ЧПУ — двухголовочные пилы или фрезерные станки с ЧПУ режут профили по длине со скоростью ±0,1 мм , намного плотнее, чем ±0,5 мм ручной пилы.
- Вторичная обработка с ЧПУ — 3- или 4-осевые обрабатывающие центры сверлят, нарезают метчики, фрезеруют и зенковывают с использованием специальных приспособлений, которые фиксируют профиль, не деформируя тонкие стенки.
- Удаление заусенцев и подготовка поверхности — края обламываются, а поверхность очищается, чтобы покрытие прилегало равномерно.
- Финишная обработка — после обработки наносится анодирование (5–25 мкм) или порошковое покрытие (60–120 мкм), поэтому резьба и сопрягаемые поверхности остаются незащищенными, проводящими и имеют точные размеры.
- Проверка — критические положения отверстий и размеры резьбы проверяются с помощью КИМ или оптических измерений по чертежу.
Операции с ЧПУ, обычно выполняемые с экструдированными профилями
Выдавливание определяет поперечное сечение профиля; Обработка на станке с ЧПУ определяет все, что делает ее полезной деталью. К наиболее частым вторичным операциям относятся:
- Отрезка по длине — Пилы или фрезерные станки с ЧПУ держат длину ±0,1 мм и производят чистые, прямоугольные концы, готовые к сборке.
- Сверление и нарезание резьбы — резьба от М3 до М12 под сборку; глубина резьбы не менее 1,5 диаметра болта является надежным минимумом для 6061-Т6.
- Фрезерование карманов и пазов — неглубокие карманы для печатных плат, дисплеев или Т-образных гаек, обычно глубиной 1–3 мм с радиусом углов, соответствующим концевой фрезе (R1–R3 мм).
- Растачивание и зенковка — выемки, позволяющие винтам с головкой под торцевой или потайной головкой прилегать к поверхности профиля заподлицо.
- Концевая обработка - торцевание, надрезы или угловые надрезы для сварных или болтовых соединений рамы.
- Гравировка и маркировка — номера деталей, логотипы или масштабные обозначения вырезаны глубиной 0,1–0,3 мм, часто залиты краской.
Поскольку геометрия профиля уже сформирована, каждая из этих операций удаляет всего несколько кубических сантиметров материала. Типичный цикл вторичной обработки детали с 12 отверстиями и 8 отверстиями с резьбой занимает 2–4 минуты. , что соответствует примерно 1,50–4,00 долларам США затрат на обработку при стандартных цеховых расценках 40–80 долларов США за станкочас.

Экструзионная обработка с ЧПУ против полной обработки заготовки с ЧПУ
Главный вопрос выбора поставщиков заключается в том, следует ли обрабатывать всю деталь из цельного блока или сначала выдавливать форму. Ответ почти полностью зависит от постоянства объема и поперечного сечения:
| Критерий | Экструзия с ЧПУ Вторичная обработка | Полный ЧПУ от Billet |
|---|---|---|
| Одноразовый инструмент | 800–3000 долларов США (extrusion die) | 100–500 долларов (фиксация программы) |
| Использование материала | 85–95% | 10–30% |
| Стоимость единицы продукции при 1000 шт. | 6–12 долларов США | 25–45 долларов США |
| Максимальная практичная длина | 6–7 м (возможна доставка на грузовике) | 1–2 м (предел станины машины) |
| Точность функции | ±0,05 мм по функциям ЧПУ | ±0,01–0,05 мм в целом |
| Экономичный объем | 100–10 000 единиц | 1–100 единиц |
Конкретный пример: корпус для электроники размером 300 × 120 × 50 мм из 6061-T6 с 20 механическими элементами в количестве 1000 единиц. Полная обработка на станке с ЧПУ стоит примерно 32 доллара за деталь или 32 000 долларов в целом. Для экструзии требуется матрица стоимостью 1200 долларов плюс около 8 долларов за деталь на профильную и вторичную обработку. всего $9200, экономия около 70% . Однако стоимость штампа и минимальный объем заказа (обычно 300–500 кг на профиль) ниже примерно 50–100 единиц делают обработку заготовок более дешевым и быстрым вариантом.
Выбор сплава и стратегия допусков
Не все экструзионные сплавы одинаково хорошо обрабатываются. Более мягкие сплавы, такие как 6063, имеют тенденцию засорять концевые фрезы и образовывать длинную стружку, в то время как 6061-T6 аккуратно ломает стружку и хорошо удерживает нарезанную резьбу — именно поэтому он доминирует в экструзионных работах на станках с ЧПУ:
| Сплав и закал | Обрабатываемость* | Предел прочности (МПа) | Лучшее для |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Конструктивные детали, резьбы, корпуса |
| 6063-Т5 | 70% | 160 | Радиаторы, отделка, декоративные детали |
| 6082-Т6 | 85% | 310 | Европейские структурные и транспортные работы |
| 7075-Т6 | 70% | 572 | Аэрокосмическая промышленность (редко экструдируется, высокая стоимость) |
Допуски должны быть разделены между вытянутой геометрией и обработанными элементами, поскольку они производятся с помощью разных процессов с очень разными уровнями затрат:
| Тип функции | Стандартный допуск |
|---|---|
| Поперечное сечение в экструдированном состоянии (EN 755-9, размеры ≤ 30 мм) | ±0,20 мм |
| Прецизионное экструдированное поперечное сечение (EN 12020-2) | ±0,10 мм |
| резка по длине с ЧПУ | ±0,10 мм |
| Положение отверстия ЧПУ | ±0,05 мм |
| Плотные элементы ЧПУ (отверстие, базовая поверхность) | ±0,01–0,02 мм |
| Прямолинейность после растяжения | 1–2 мм на метр |
Применяйте жесткие допуски только к обработанным элементам, которые фактически сопрягаются с другими компонентами. ; удержание всей экструдированной секции с точностью ±0,05 мм приводит к тому, что экструдер приходится использовать дорогостоящие сортировочные или прецизионные матрицы без какой-либо функциональной выгоды.
Правила проектирования, которые делают вторичную обработку дешевой
Каждая функция ЧПУ при экструзии требует машинного времени, а тонкостенные профили гораздо более чувствительны к плохой конструкции, чем сплошные блоки. Эти правила последовательно сокращают время цикла и количество отходов:
- Обеспечьте доступ ко всем обрабатываемым элементам с трех осей — сверху и с двух сторон — чтобы избежать дорогостоящего повторного крепления или работы по 5 осям.
- Придать внутренним углам фрезерованных карманов радиусы не менее R1–R3 мм, соответствующие стандартным концевым фрезам; острые внутренние углы требуют электроэрозионной обработки или маленькие инструменты работают медленно.
- Поддерживать стены не менее 1,2 мм под обработанными деталями — более тонкие стенки вибрируют во время фрезерования и деформируются под действием усилия зажима.
- Разместите отверстия на расстоянии не менее 1,5 диаметра отверстия от краев профиля, чтобы предотвратить прорыв, особенно вблизи сварных швов в полых профилях.
- Эталонные элементы ЧПУ основаны на обработанных базовых точках (торец с торцом или фрезерованная площадка), а не на экструдированных поверхностях, которые имеют отклонения ±0,2 мм.
- Используйте стандартные размеры крепежа (M3, M4, M5, M6, M8), чтобы цех мог использовать стандартные метчики и формовочные инструменты без специальной оснастки.
- Укажите стандартные допуски экструзии (EN 755-9 или ASTM B221) для всех некритических размеров на чертеже.
Факторы затрат и типичные области применения
Как только матрица существует, на цену за деталь экструзии, изготовленной на станке с ЧПУ, влияют три фактора:
- Время цикла ЧПУ — наибольшая вторичная стоимость; при цене 40–80 долларов за машино-час удвоение количества отверстий примерно удваивает стоимость обработки, поэтому по возможности консолидируйте крепежные детали.
- Амортизация матрицы — кубик на 1500 долларов добавляет только 0,30 доллара США за деталь при 5000 единицах , но 15 долларов за деталь при 100 единицах, поэтому объем так важен.
- Отделка — анодирование или порошковое покрытие увеличивают стоимость детали на 10–25 % и могут потребовать маскировки обработанных поверхностей, что увеличивает трудозатраты.
Наибольшую выгоду получают длинные, призматические детали, производимые повторяемыми партиями: корпуса и шасси для электроники, радиаторы для светодиодов, каркас автоматизации с Т-образными пазами, направляющие для аккумуляторных модулей электромобилей, монтажные профили для солнечных батарей, боковые панели конвейера и направляющие для медицинского оборудования. Во всех этих случаях поперечное сечение остается постоянным, а отверстия, пазы и резьба меняются от детали к детали — именно такое разделение труда между штампом и машиной.
Практический рецепт по умолчанию — это профиль 6061-T6 со стандартными допусками EN 755-9, обработка на станке с ЧПУ, ограниченная функциональными характеристиками, и анодирование, наносимое после обработки. Если ваша деталь имеет постоянное поперечное сечение и годовые объемы превышают несколько сотен единиц, запросите как полное ценовое предложение с ЧПУ, так и ценовое предложение с экструзией плюс ЧПУ — сравнение почти всегда будет в пользу гибридного маршрута, часто с большим отрывом.
Предыдущий пост
Алюминиевые профили с отделкой деревом: долговечность, эстетика и низкие эксплуатационные расходы
Следующий пост
Алюминиевые профили: руководство по процессу, сплавам и проектированию
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

