

Руководство по анодированной отделке: типы процессов, толщина покрытия и контроль качества
Анодирование — это не слой, наносимый поверх алюминия. Это сама поверхность алюминия, преобразованная в плотную оксидную пленку электрохимическим процессом. Это означает, что покрытие не может отслаиваться или отслаиваться, как краска. Для покупателей алюминиевых профилей практический результат — поверхность с коррозионной стойкостью, износостойкостью и равномерным металлическим внешним видом, сохраняющимся долгие годы.
Ключевое решение при выборе анодированного алюминия заключается не просто в том, следует ли его анодировать, а в том, какой тип анодирования соответствует вашему случаю использования. Декоративный внутренний профиль требует покрытия, отличного от износостойкого радиатора или компонента морского класса. Понимание этих различий перед заказом может избавить вас от дорогостоящих переделок.
Как работает процесс анодирования
В процессе анодирования используется электролитическая ячейка. Алюминиевая часть действует как анод, а проводящий противоэлектрод — как катод. Оба погружены в ванну с кислым электролитом, обычно для большинства коммерческих применений это разбавленная серная кислота.
Когда постоянный ток проходит через элемент, ионы кислорода высвобождаются на поверхности алюминия и вступают в реакцию с металлом с образованием оксида алюминия. Оксидный слой растет как внутрь, так и наружу от исходной поверхности. Именно эта модель роста принципиально отличает анодирование от нанесения покрытия или окраски. Покрытие – это не отдельная пленка, а трансформация самого алюминия.
Структура оксида состоит из тонкого барьерного слоя у основания и более толстого пористого слоя над ним. Пористый слой имеет решающее значение, поскольку он позволяет поверхности впитывать красители для окрашивания. После этапа анодирования поры герметизируются с помощью горячей воды или ацетата никеля, чтобы закрепить цвет и улучшить коррозионную стойкость.
Параметры процесса напрямую влияют на итоговое покрытие. Плотность тока, температура ванны и время анодирования определяют толщину и твердость покрытия. Нанесение покрытия типа II толщиной 10 микрон может занять от 20 до 30 минут, а обработка твердого анодированного покрытия толщиной 40-50 микрон может занять несколько часов.
Виды анодированной отделки
Анодирование хромовой кислотой (тип I)
Анодирование хромовой кислотой приводит к образованию тонкого и плотного оксидного слоя обычно толщиной от 2 до 5 микрон. Он обеспечивает превосходную коррозионную стойкость при минимальном изменении размеров детали. Тип I часто используется для прецизионных компонентов и деталей аэрокосмической отрасли, требующих жестких допусков. Покрытие также образует отличную грунтовку для последующей покраски.
Анодирование серной кислотой (тип II)
Анодирование серной кислотой является выбором по умолчанию для большинства коммерческих алюминиевых профилей. Он обеспечивает толщину покрытия от 5 до 25 микрон и обеспечивает хороший баланс защиты от коррозии, внешнего вида и стоимости. Поверхности типа II хорошо воспринимают красители, что делает их предпочтительным вариантом для декоративной архитектурной отделки, где требуется постоянный металлический цвет.
Жесткое анодирование (тип III)
Жесткое анодирование проводится при более низких температурах ванны, обычно около точки замерзания, и при более высоких плотностях тока. Получающееся покрытие имеет толщину от 25 до 50 микрон, а твердость поверхности обычно находится в диапазоне от 300 до 500 HV. Для сравнения: стандартные покрытия типа II обычно имеют напряжение от 200 до 300 HV. Тип III предназначен для компонентов, подверженных высокому износу, таких как профили радиатора, корпуса насосов и направляющие скольжения.
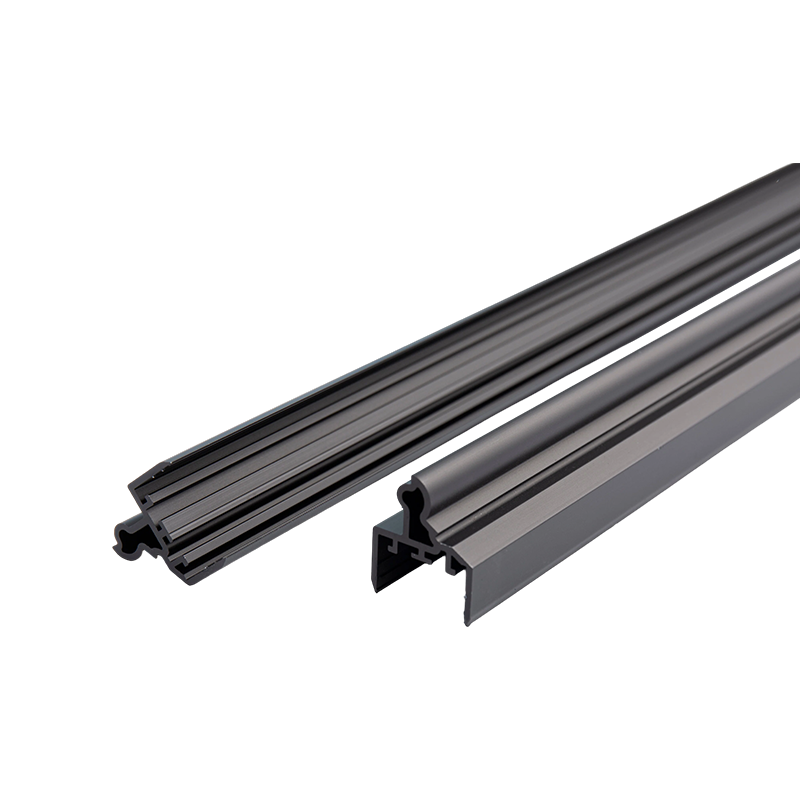
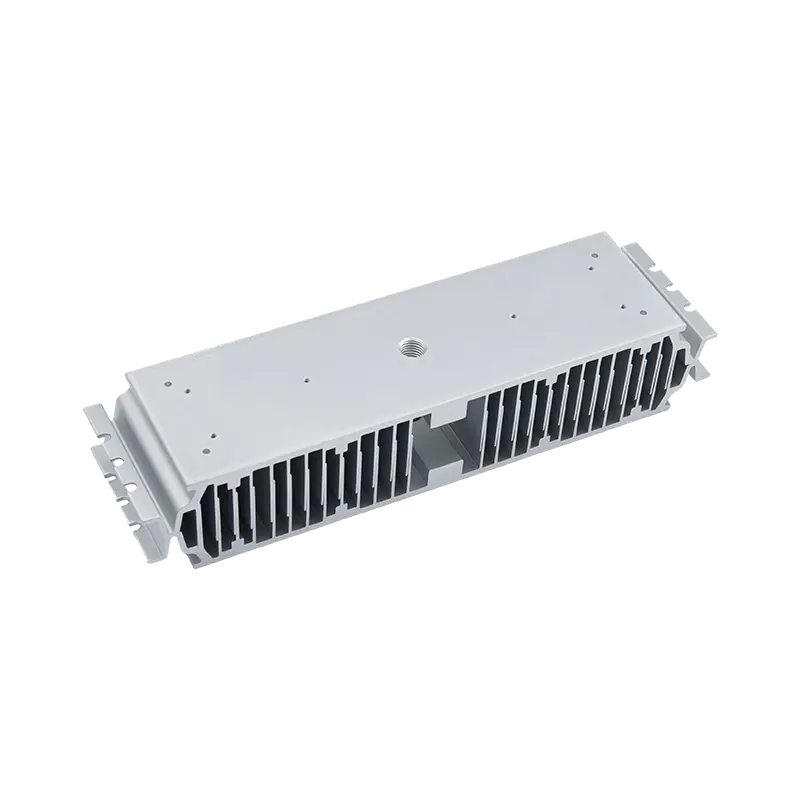
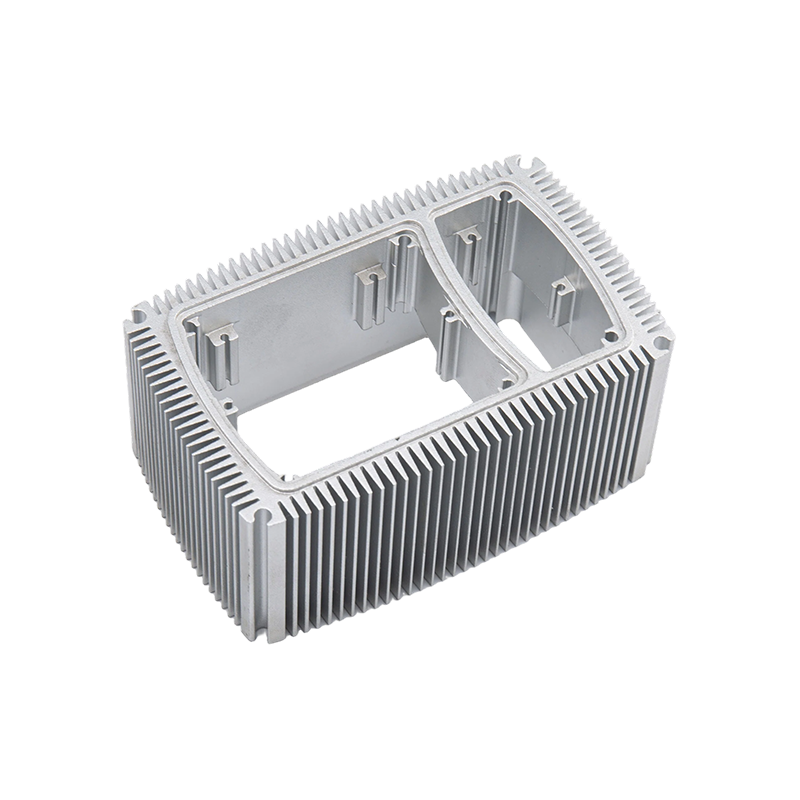
 Твердое анодирование алюминиевых сплавов: толстое износостойкое покрытие Твердое анодирование создает оксидный слой толщиной 25–100 мкм и твердостью 300–600 HV, который идеально подходит для быстроизнашивающихся компонентов, таких как радиаторы и направляющие скольжения. Этот процесс подходит для деталей, которым требуется долговечность, превышающая стандартные покрытия типа II. Посмотреть продукт →
Толщина покрытия и эксплуатационные характеристики
| Тип | Типичная толщина | Твердость поверхности | Общие приложения |
|---|---|---|---|
| Тип I (Chromic) | 2-5 микрон | Нижний, неизмеримый | Прецизионные аэрокосмические детали с резьбой |
| Тип II (Sulfuric) | 5-25 микрон | 200-300 ВВ | Архитектурные, декоративные, общие профили |
| Тип III (Hard) | 25-50 микрон | 300-500 ВН | Радиаторы, лифтовые профили, поверхности износа |
Анодированный алюминий против алюминия с порошковым покрытием
Анодирование и порошковая покраска — два наиболее распространенных метода отделки алюминиевых профилей, но они решают разные задачи. Знание разницы предотвращает дорогостоящие ошибки в спецификации.
Анодирование превращает поверхность металла в оксид. Покрытие является частью самого алюминия, поэтому оно не может отслоиться или отколоться. Он сохраняет естественный металлический вид и обладает высокой устойчивостью к выцветанию под воздействием ультрафиолета. Основным ограничением является относительно тонкое покрытие по сравнению с порошковым покрытием, что означает, что оно мало улучшает ударопрочность.
Порошковое покрытие наносит слой полимера обычно толщиной от 60 до 120 микрон. Он предлагает более широкую палитру цветов и может скрыть недостатки поверхности. Однако поверхность с порошковым покрытием может расколоться при ударе, а полимерный слой со временем может потускнеть или мелеть под воздействием яркого солнечного света.
Для наружных архитектурных профилей анодирование часто является лучшим выбором, поскольку оксидный слой стабилен под воздействием ультрафиолета и не имеет проблем с адгезией покрытия. Для деталей, которые будут эксплуатироваться в суровых условиях и нуждаются в толстом защитном слое, порошковое покрытие по-прежнему является приемлемым вариантом. На практике многие производители предлагают оба варианта, чтобы вы могли подобрать отделку в соответствии с условиями установки.
Что указывать при заказе анодированных профилей
Заказ профилей из анодированного алюминия – это не только выбор цветового кода. Некоторые технические детали влияют на конечный результат и должны быть подтверждены вашим поставщиком перед началом производства.
Выбор сплава является первым фактором. Сплавы серии 6000, особенно 6063 и 6061, являются стандартом для анодированных архитектурных профилей. Они создают равномерный оксидный слой и стабильно воспринимают красители. Сплавы с высоким содержанием меди, такие как 2024, сложнее анодировать, и они имеют тенденцию образовывать более темное и менее однородное покрытие.
Подготовка поверхности имеет значение. Линии экструзии и следы обработки могут оставаться видимыми после анодирования, если профиль не подвергается механической полировке или пескоструйной обработке перед ванной для анодирования. Если требуется яркое или матовое покрытие, укажите это в спецификации.
Геометрия профиля экструзии также влияет на результат. Острые внутренние углы могут создавать неравномерный ток, что приводит к изменению толщины покрытия. Дизайн с адекватными радиусами скруглений и плавными переходами обеспечивает более равномерную отделку. Подробнее об этом читайте в нашем обзоре процесса экструзии алюминия и особенностей сплавов.
Требования к цвету и уплотнению должны быть четко указаны. Прозрачная или естественная отделка имеет металлический оттенок, а окрашенная отделка должна быть указана по номеру цвета. Герметизация обычно выполняется горячей водой или ацетатом никеля. Хорошо запечатанное покрытие устойчиво к образованию пятен и обеспечивает лучшую устойчивость к коррозии. Для деталей с твердым анодированием уплотнение иногда не используется для сохранения максимальной твердости, но это компромисс, который вам следует обсудить с поставщиком.
Наконец, определите толщину покрытия. Для внутренних декоративных профилей обычно требуется от 8 до 15 микрон. Внешние архитектурные профили следует указывать толщиной от 20 до 25 микрон. Для сильно изнашиваемых компонентов может потребоваться 40 микрон и более. Эти цифры напрямую влияют на стоимость и время выполнения заказа, поэтому будьте точны.
Где анодированная отделка приносит наибольшую пользу
Анодированная отделка дает наибольшую выгоду, когда алюминиевый профиль подвергается воздействию влаги, механического износа и воздействия ультрафиолета.
Для лифтов рекомендуются высокопрочные анодированные профили кабин, поскольку их покрытие выдерживает постоянный контакт и частую очистку. Анодированный слой предотвращает появление белых пятен оксида, которые часто появляются на необработанном алюминии во влажной среде.
 Высокопрочные анодированные алюминиевые профили для лифтовых кабин Эти профили, изготовленные из сплава 6063/6061 с закалкой Т5, обеспечивают структурную жесткость и устойчивость к царапинам. Анодированная отделка предотвращает появление пятен и сокращает необходимость обслуживания во влажных и часто используемых лифтовых средах. Посмотреть продукт →
Для радиаторов анодирование служит функциональной цели. Оксидный слой является электроизолирующим, что позволяет радиатору соприкасаться с электронными компонентами без дополнительной изоляционной ленты. В то же время анодированная поверхность излучает тепло более эффективно, чем голый алюминий, улучшая общие тепловые характеристики.
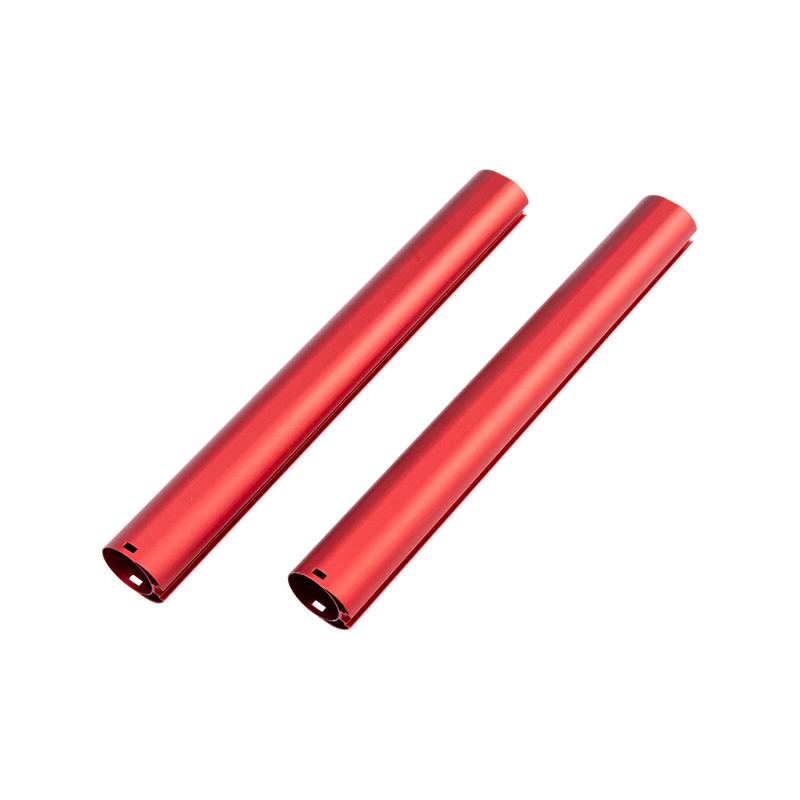
 Анодированные алюминиевые профили различных цветов и отделок Доступны в цветах серебра, черного, бронзового, цвета шампанского и нестандартных цветах с толщиной анодирования от AA10 до AA25. Подходит для кухонной посуды и душевых кабин, покрытие долговечно и легко чистится. Посмотреть продукт →
Профили кухонной утвари и душевых кабин анодируются аналогичным образом. Покрытие легко чистится и не подвергается коррозии после многократного воздействия воды, чистящих средств или контакта с пищевыми продуктами. Цветные анодированные душевые профили сохраняют неизменный внешний вид из года в год, поскольку краситель внедрен в оксидный слой, а не в поверхностную пленку.
У кухонной посуды матовая, устойчивая к высоким температурам анодированная поверхность снижает риск прилипания пищи и упрощает ее мытье. Именно эти практические преимущества объясняют, почему анодированная отделка является стандартом для продуктов, где важны гигиена и долговечность.
Предыдущий пост
Алюминиевая конструкция для установки на солнечных батареях: практическое руководство по материалам и советы по выбору
Следующий пост
Цвета анодирования алюминия: варианты, ограничения и как их правильно указать
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

