

Цвета анодирования алюминия: варианты, ограничения и как их правильно указать
Руководитель производства заказывает 500 метров анодированного алюминиевого профиля темной бронзы для линии душевых кабин. Первая поставка соответствует утвержденному образцу. Вторая партия, сделанная по тому же чертежу и с теми же номинальными характеристиками, оказалась заметно светлее, с пятнами блеска по углам. Поставщик утверждает, что обе партии имеют одинаковую отделку. С технической точки зрения оба варианта могут быть правильными: цвет анодирования является результатом электрохимического процесса, который взаимодействует со сплавом, подготовкой поверхности, толщиной пленки, температурой ванны и красителем или электролитом, используемым для придания тона. С практической точки зрения покупатель должен знать, какие цвета повторяются, какие достижимы только в пределах допуска и какие никогда не следует обещать на производственной линии. В этой статье установлены эти границы, чтобы следующий заказ не стал переговорами.
Что анодирование делает с алюминием
При анодировании на поверхности алюминия образуется контролируемый оксидный слой путем пропускания электрического тока через кислый электролит, обычно серную кислоту. Полученный слой оксида алюминия является твердым, устойчивым к коррозии и в свежесформованном состоянии пористым. Эти поры являются ключом к цвету. Внутри них могут откладываться молекулы красителей или соли металлов, а последний этап герметизации закрывает поры, фиксируя цвет и восстанавливая коррозионную стойкость. Поскольку оксидный слой является частью металла, а не покрытием поверх него, анодированные покрытия не отслаиваются и не отслаиваются, как краска, а темные анодированные тона остаются стабильными под воздействием ультрафиолета. Тот же механизм объясняет, почему необходим контроль цвета: все, что меняет структуру пор, толщину пленки или реакцию сплава, меняет конечный оттенок.
Какие цвета анодирования алюминия действительно доступны
Практичная палитра существует, но она уже, чем таблица цветов краски. В таблице ниже приведены результаты, которые может обеспечить типичная линия анодирования с приемлемой стабильностью.
| Цветовая гамма | Повторяемость производства | Типичные применения |
|---|---|---|
| Черный, темно-бронзовый, графитовый серый | Высокий | Архитектурные профили, радиаторы, облицовки лифтов, душевые рамы |
| Средняя бронза, шампанское, серый | Хорошо | Оконные и дверные профили, навесные стены, бытовая техника |
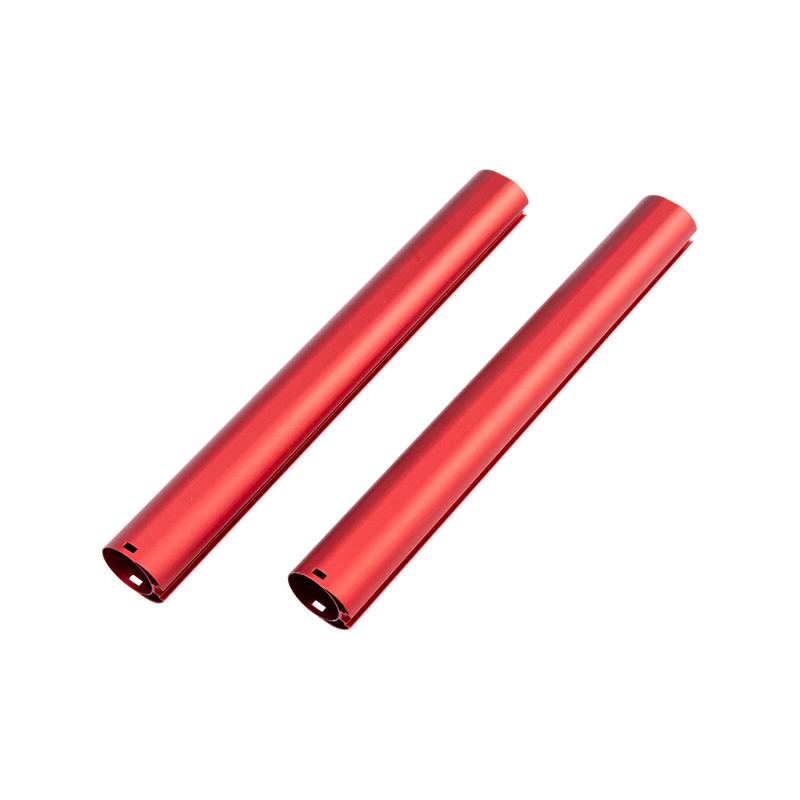
| Синий, красный, зеленый, золотой | Умеренный, с вариациями партий | Декоративные детали, потребительские товары, фирменные элементы |
| Желтый, фиолетовый, оранжевый | Ограниченный | Мелкосерийные декоративные детали, только выборка |
| Настоящий белый цвет, светлые пастельные тона | Невозможно анодировать | Вместо этого используйте прозрачное или серебряное анодирование или порошковое покрытие. |
Доминируют черный цвет и темная бронза, поскольку количество красителя или электролита достаточно велико, чтобы маскировать небольшие изменения толщины пленки. Шампанское, серый цвет и среднебронзовый цвет ведут себя хорошо, поскольку электролитическая окраска более стабильна, чем органическая окраска. Синий, красный, зеленый и золотой подходят для деталей меньшего размера и простой геометрии, но тот же цвет, изготовленный из другой партии сплава, может заметно отличаться. Истинный белый цвет не может быть получен в смысле окрашенной белой поверхности; Самый близкий вариант — прозрачное или серебряное анодированное покрытие, позволяющее проявиться естественному металлическому оттенку. Для светлых пастельных тонов порошковое покрытие обычно является более честным вариантом.
Как производят цветной анодированный алюминий
Органический краситель-краситель
После анодирования пористая часть погружается в ванну с красителем, и краситель проникает в поры. Этот метод позволяет получить синий, красный, зеленый, золотой и черный цвета. Он экономически эффективен и дает яркие оттенки, но органические красители различаются в зависимости от температуры, концентрации красителя и химического состава герметика. Детали, окрашенные таким образом, следует защищать от длительного воздействия на открытом воздухе, если не указан устойчивый к УФ-излучению краситель.
Электролитическая окраска
Деталь анодируют, затем помещают во второй электролит, содержащий соли олова, никеля или кобальта. Переменный ток осаждает металлические частицы у основания пор, образуя бронзу, темную бронзу, черный цвет, цвет шампанского и серый цвет. Это стандартный метод для архитектурных и наружных профилей, поскольку цвет фиксируется в оксидной структуре и демонстрирует превосходную устойчивость к ультрафиолетовому излучению. Диапазон ограничен темными и средними тонами, но повторяемость — лучшая из трех методов.
Интегральная окраска
Цвет создается во время самого анодирования путем добавления в ванну органических кислот в зависимости от состава сплава. Он создает бронзовые и серые тона без отдельного этапа окрашивания, но он чувствителен к химическому составу сплавов и сегодня редко используется для экструзионных профилей из-за стоимости и сложностей контроля.
Почему одна и та же спецификация может предоставлять разные цвета
Состав сплава
Марка алюминия влияет на то, как растет оксидный слой и как он принимает цвет. Сплавы 6063 и 6060, стандартные сплавы для архитектурной экструзии, анодируются равномерно и являются самой безопасной основой для стабильного цвета. AA 6061 содержит больше магния и кремния и может давать разную яркость и немного другой тон. Если в одной сборке смешиваются профили 6060 и 6061, некоторые цветовые вариации неизбежны. Взаимосвязь между выбором сплава и поведением после обработки более подробно рассматривается в наше руководство по процессу экструзии алюминия .
Обработка поверхности перед анодированием
Механическая обработка перед анодированием определяет, как свет отражается от основного металла. Экструдированный профиль с тонкими линиями создает направленный атласный вид; матовое покрытие придает равномерный матовый тон; полированная отделка выглядит ярче и металличнее. Две детали с одинаковыми параметрами анодирования, но разной базовой отделкой не будут совпадать.
Толщина пленки и условия процесса
Более темные цвета требуют более толстых оксидных пленок или более высокого содержания красителя. Если анодирующий слой имеет толщину 18 микрон на детали, от которой был взят образец толщиной 12 микрон, цвет будет темнее, а характеристики герметизации будут другими. Температура ванны, концентрация кислоты, плотность тока, концентрация красителя, время выдержки и время запечатывания — все это влияет на результат. Ответственный поставщик записывает эти параметры для каждой партии и тестирует образец перед выпуском заказа.
Как геометрия детали меняет окончательный цвет
Острые края и углы кажутся светлее, поскольку там концентрируется плотность тока и оксидная пленка растет по-другому. Глубокие полости, щели и отверстия сложно окрасить равномерно, поскольку красящая ванна не может свободно перемещаться внутри них, поэтому углубления часто выглядят бледнее. Длинные и узкие профили также могут искажать распределение тока внутри ванны анодирования, создавая видимую разницу между серединой и концами профиля. Для покупателя практический урок состоит в том, чтобы оценивать цвет на полноразмерном серийном образце, а не на коротком купоне, и сохранять максимально однородное поперечное сечение, когда отделка имеет такое же значение, как и форма.
Жесткое анодирование имеет свои ограничения по цвету.
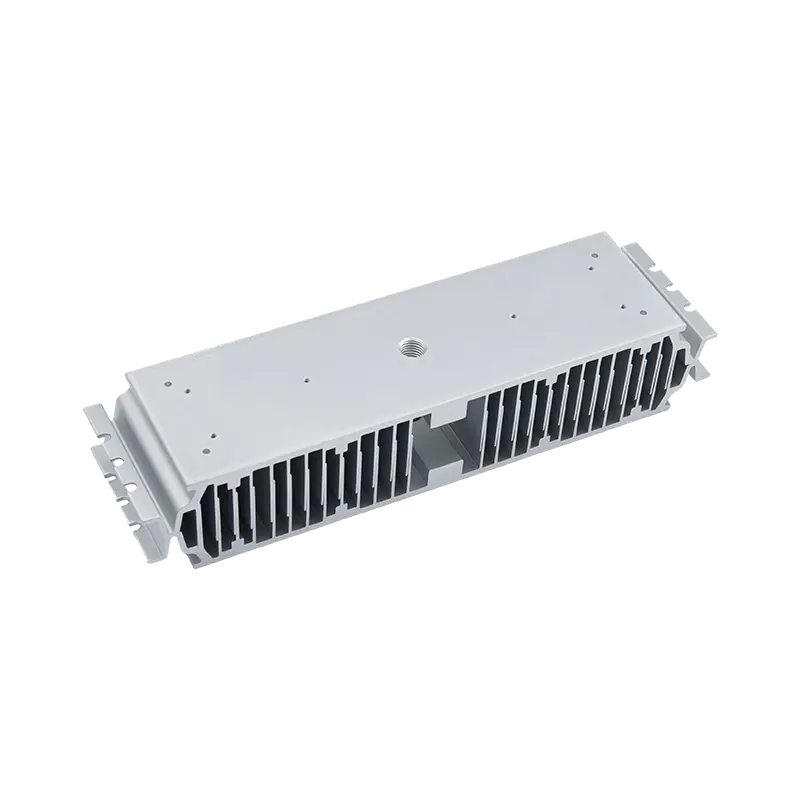
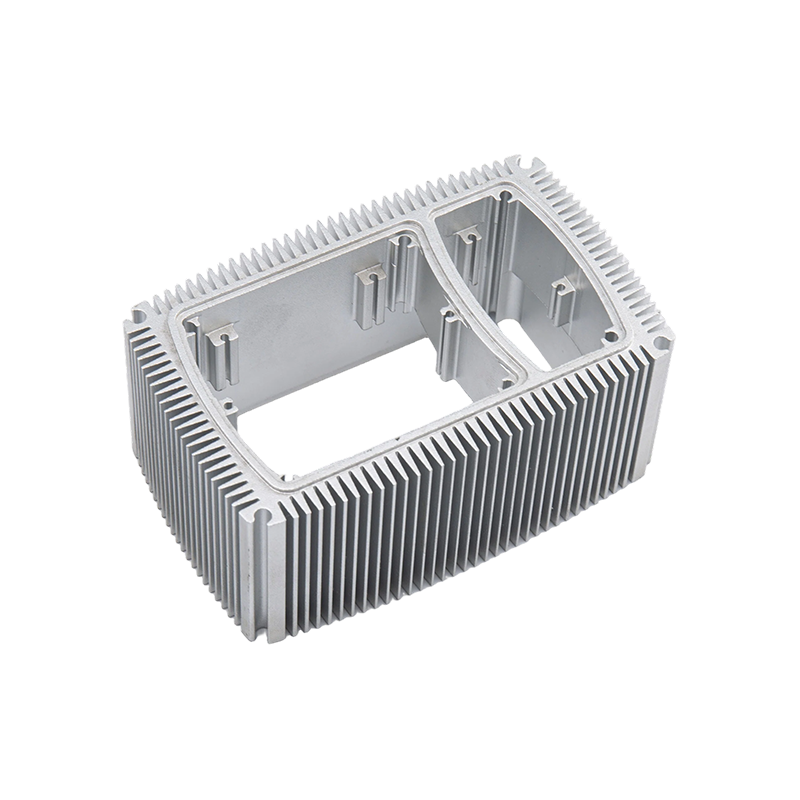
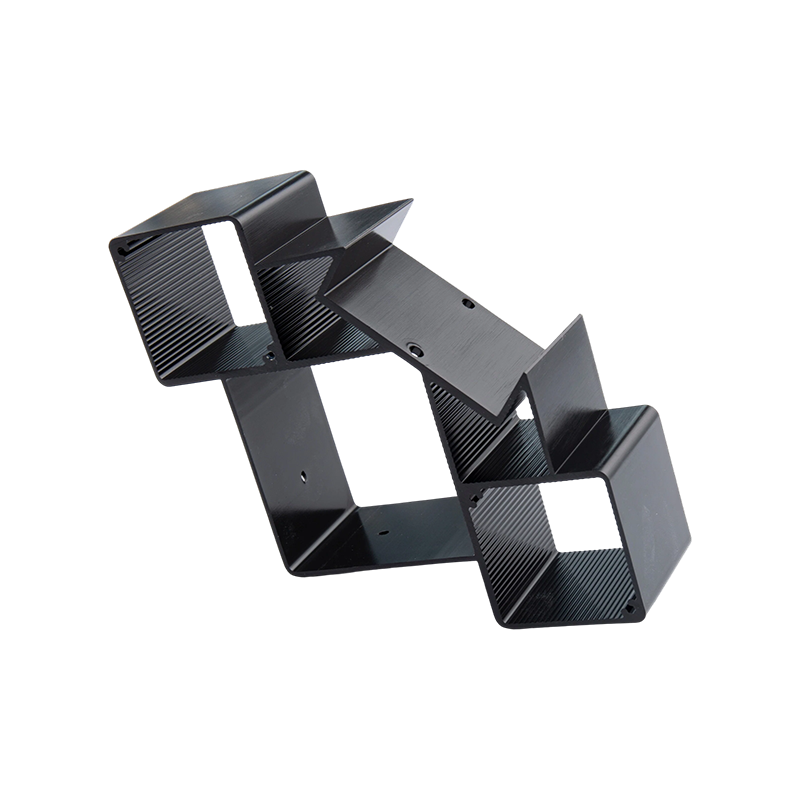
При жестком анодировании образуется гораздо более толстый оксидный слой, обычно от 25 до 75 микрон, и его выбирают из соображений износостойкости, а не внешнего вида. Он используется на радиаторах, направляющих, корпусах клапанов и других функциональных деталях. Плотный слой плохо впитывает краситель, а его естественный цвет варьируется от темно-серого до оливкового или коричневого в зависимости от сплава. Черный — единственный цвет, который можно наносить реалистично; светлые и яркие цвета невозможны, поскольку основа покрытия уже темная. Если вашей детали требуется стойкость к истиранию толстого оксидного слоя, безопасным выбором будет черный или натуральный темный тон. Поставщик с выделенной линией, такой как наша твердое анодирование алюминиевых сплавов сервис, может подтвердить ожидаемый оттенок на пробном образце до начала производства.
 Служба жесткого анодирования алюминиевых сплавов Массив Просмотреть продукт →
Как указать цвет анодирования, чтобы производство могло обеспечить поставки
Начните с функциональных требований, а не с названия цвета. Душевая кабина, подвергающаяся воздействию чистящих средств, требует хорошо герметизированной, устойчивой к коррозии отделки; радиатору необходима плотная пленка, обеспечивающая тепловые характеристики; декоративная отделка нуждается в внешнем виде, который сможет повторить поставщик. Когда функция понятна, спецификация становится проще.
- Определите цвет с помощью согласованной ссылки. Используйте физический анодированный образец или одобренный цветной чип. Номера RAL являются отправной точкой, но RAL — это система окраски, и многие оттенки RAL не имеют точного анодированного эквивалента.
- Укажите сплав и механическую обработку. Запишите марку сплава, состояние профиля и то, будет ли поверхность обработана штамповкой, шлифовкой или полировкой.
- Укажите тип и толщину анодирования. Для внутреннего декоративного использования типичен Тип II с толщиной от 8 до 12 микрон; для наружного применения Тип II от 15 до 20 микрон; для защиты от износа — твердое анодирование типа III толщиной от 25 до 50 микрон.
- Установите допуск в виде визуального сравнения с утвержденным образцом при определенном освещении. Числовое значение дельта-E полезно, но оно должно быть согласовано с анодировщиком и измерено на том же сплаве и покрытии.
- Запросите полноразмерные образцы с реальной производственной линии с использованием того же сплава, матрицы и настроек процесса, которые будут использоваться для оптового заказа.
- Выбирайте поставщика, который контролирует весь процесс. Проблемы с цветом легче решить, если экструзия и анодирование происходят под одной крышей; вот как наш экструзионные профили из анодированного алюминия
 Анодированные алюминиевые профили, производители, завод Массив Просмотреть продукт → производятся и почему цветопередача одинакова от партии к партии.
Где используется цветной анодированный алюминий
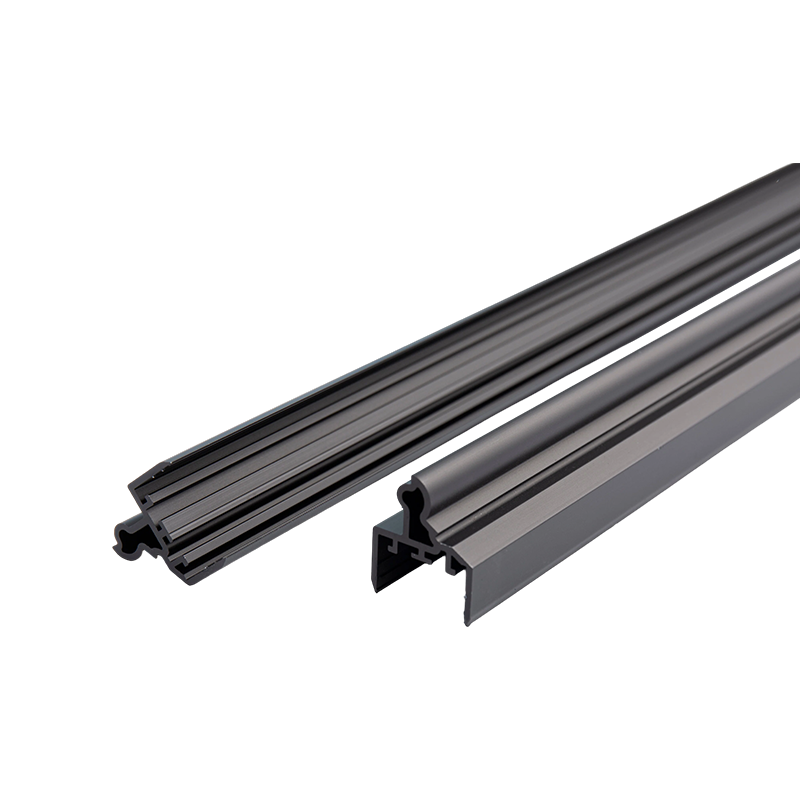
Цветные анодированные профили появляются в местах, где отделка должна выдерживать как визуальный осмотр, так и физическое использование. Душевые кабины являются распространенным примером, поскольку профили сталкиваются с влажностью, остатками мыла и постоянными протираниями; а цветной анодированный профиль душевой кабины, устойчивый к коррозии сочетает в себе равномерный тон с поверхностью, которую легче содержать в чистоте, чем краску. В радиаторах используется анодированный слой для электроизоляции и теплоизлучения. В интерьере лифта используются отделки из темной бронзы и черного анодирования, поскольку они лучше противостоят отпечаткам пальцев и царапинам, чем яркие покрытия. В профилях кухонной утвари используются светлые и матовые тона, устойчивые к высоким температурам. В любом случае цвет — это не просто украшение: анодированный слой — это защита, а цвет живет внутри оксида, а не поверх него.
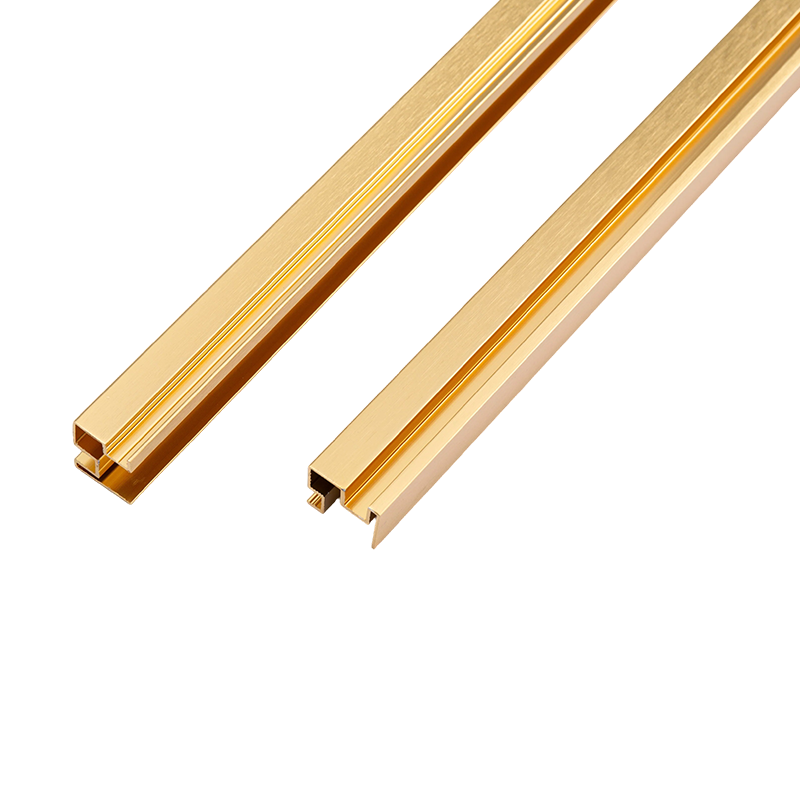 Поставщик коррозионностойких цветных анодированных алюминиевых профилей для душевых кабин. Массив Просмотреть продукт →
Практическое правило для любого заказа на анодирование алюминия заключается в том, чтобы цвет соответствовал возможностям процесса. Темно-бронзовый, черный, серый и шампань надежны в разных партиях. Можно получить яркие цвета, но они несут более высокий риск изменения и более высокую стоимость образца. Истинно белые и пастельные оттенки следует перенаправить на порошковую окраску. При наличии подходящего эталонного образца, подходящего сплава, реалистичной спецификации толщины и специализированный производитель алюминиевых профилей который управляет всем процессом, вы можете получить желаемый цвет и тот же цвет в следующем заказе. Именно это отличает работоспособную спецификацию анодирования от предположения.
Предыдущий пост
Руководство по анодированной отделке: типы процессов, толщина покрытия и контроль качества
Следующий пост
Теплопроводность алюминия: данные о сплавах, влияние отпуска и почему это важно
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

