

Алюминиевый профиль оконной рамы: руководство по сплавам, отделке и допускам для покупателей
Менеджер по закупкам отправляет запрос на 6000 метров профиля оконной рамы: 6063-T5, номинальная толщина стенки 1,4 мм, прозрачное анодирование толщиной 15 микрометров, нарезанное на длину 6,1 м. Возвращаются три цитаты. Разброс составляет 22 процента, и только один поставщик спрашивает, во что будет собрано окно.
Прежде чем вести переговоры, зафиксируйте четыре вещи: сплав и закалку, толщину стенок в точках нагрузки, допуск на размер и систему отделки. Как только игральная кость выброшена, изменение любого из них будет стоить гораздо больше, чем разница между самой высокой и самой низкой котировкой на столе.
Что на самом деле содержит набор профилей оконной рамы
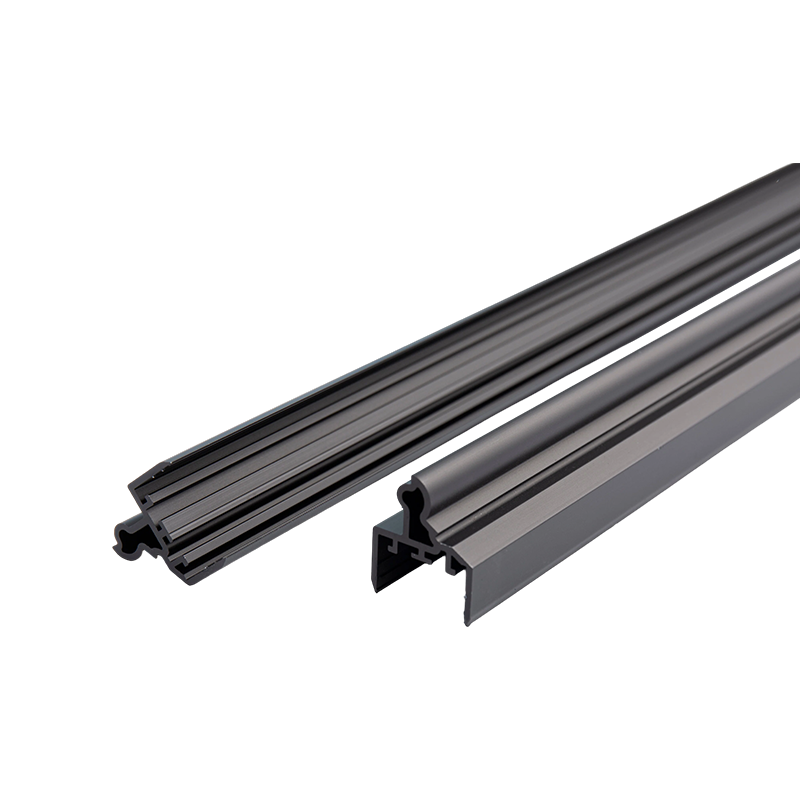
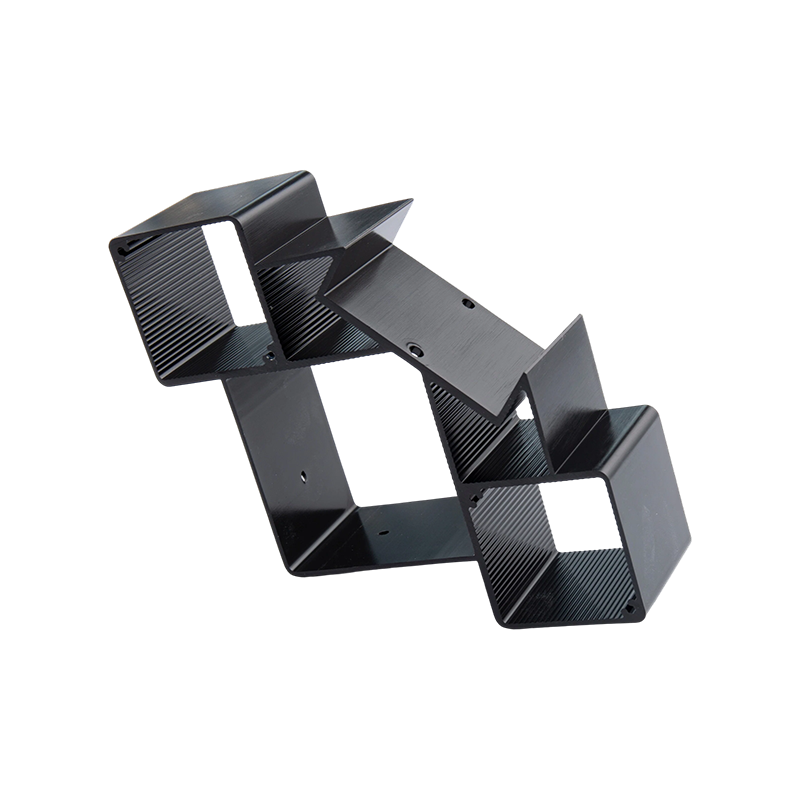
«Профиль оконной рамы» редко представляет собой единую форму. В створке или раздвижном окне используется от шести до десяти профилей, которые должны соответствовать друг другу: внешняя рама, створка, стойки и фрамуги, штапик, подоконник с дренажным каналом и часто направляющая экрана. Термически сломанная система состоит из двух алюминиевых половин, соединенных полиамидной полосой.
На этом этапе рисунок имеет большее значение, чем марка сплава. Отверстия для винтов, усиление петель и зоны углового обжатия требуют стенки толщиной от 1,8 до 2,0 мм; видимые грани рамы обычно имеют толщину от 1,2 до 1,4 мм. Матрица, которая заполняет обе крайности неравномерно, сначала показывает изменения в тонком сечении, либо в виде впадины на лицевой стороне, либо в виде отверстия для винта, которое снимается во время сборки.
Полые камеры являются вторым ограничением. Большинство рам проходят через иллюминатор или штамп моста, имеют сварной шов и имеют немного более широкий диапазон допусков, чем цельная форма. Перепроектирование невидимой детали как сплошной или полупустой упрощает штамп и обычно снижает цену за метр.
Сплав и закалка: два решения, определяющие все остальное
6063-T5 покрывает большинство архитектурных оконных рам по практическим причинам: он быстро экструдируется, равномерно анодируется и обеспечивает прочность на разрыв примерно от 150 до 190 МПа с удлинением около 8 процентов, что достаточно для рамы, которая удерживает стекло, выдерживает ветровые нагрузки и выдерживает многократные циклы открывания без трещин в угловых соединениях.
- 6063-T5: стандартный вариант для анодированных и порошковых окон в жилых и коммерческих помещениях.
- 6060-T5: обычный для европейских спецификаций, немного меньшая прочность и немного лучшая анодированная поверхность.
- 6005A-T6: более высокая прочность для широких пролетов и тяжелых коммерческих систем, медленнее выдавливается.
- 6061-T6: прочность на разрыв около 310 МПа, используется для стоек конструкций и работ при сильных ветрах, но анодируется менее равномерно и обычно окрашивается.
Темпер заслуживает не меньшего внимания. Т5 имеет воздушное охлаждение пресса; T6 закален в воде для повышения прочности. Закалка в воде сильнее деформирует тонкие асимметричные оконные профили, поэтому рама Т6 часто требует выпрямления и может выдерживать больше остаточных напряжений. Если нагрузки не требуют T6, T5 обычно дает более прямой профиль по более низкой цене.
Управление процессом ограничивает достижимые результаты. Качество заготовок, температура заготовок, скорость экструзии и закалка - все это взаимосвязано, и поставщик, который быстро использует оконные штампы, чтобы сократить расходы, покажет это как размерный сдвиг на длине 6 м. В этом руководстве представлена информация о том, как выбор сплава и технологии влияет на готовый профиль. Процесс экструзии алюминия и выбор сплава .
 Алюминиевые профили: стандартные и нестандартные формы Ознакомьтесь с вариантами сплавов, стандартными и нестандартными профилями, отделкой поверхности и услугами по механической обработке, при этом учитывайте региональные стандарты для указания заказов. Посмотреть продукт →
Толщина стенки, допуски и лежащие в их основе стандарты
Большинство заказов распространяется на три региональных стандарта: GB/T 5237.1, EN 755-9 и ASTM B221. Они согласны в общих требованиях и различаются в деталях, поэтому укажите стандарт и версию в заказе на поставку, а не оставляйте это на усмотрение поставщика.
Ожидайте примерно от ±0,3 до ±0,5 мм при общем размере от 50 до 60 мм и от ±0,10 до ±0,15 мм при толщине стенки 1,4 мм. Скрутка привлекает меньше внимания, чем заслуживает: профиль, который имеет идеальные размеры, но скручен на 1 мм на метр, будет бороться с каждым угловым соединением на сборочной линии.
- Габаритные размеры и толщина стенки в трех точках по всей длине детали
- Поворот, изгиб и развал измеряются относительно плоской пластины.
- Длина и угол разреза на образце скошенных деталей.
- Глубина винтового отверстия, диаметр направляющего отверстия и посадка крепежа
- Толщина покрытия на видимой стороне и качество отделки внутренних углов и дренажных щелей.
Попросите отчет о проверке первого изделия по чертежу, а не общий сертификат. Партии анодированных изделий и партий с покрытием также различаются по цвету, поэтому подпишите физический цветной чип и сохраните его.
Системы отделки поверхности: соответствие покрытия климату
Отделка определяет, как окно будет выглядеть в первый и пятнадцатый год, и это часть спецификации, которая чаще всего сводится к одному слову. Толщина конструкции, химический состав смолы и предварительная обработка — все это меняет характеристики, и разница проявляется только после нескольких лет воздействия ультрафиолета.
| Готово | Типичная сборка | Внешний вид и долговечность | Лучше всего подходит для |
|---|---|---|---|
| Прозрачное или бронзовое анодирование | От 10 до 25 микрометров (от AA15 до AA25) | Металлическая, твердая поверхность; цвет стабильный, но видны отклонения от партии | Внутренние жилые и коммерческие окна |
| Полиэфирное порошковое покрытие | от 60 до 80 микрометров | Любой цвет по шкале RAL или по индивидуальному заказу, от сатинового до матового, хорошая механическая стойкость. | Общие жилые окна |
| Сверхпрочный порошок или ПВДФ | от 60 до 80 микрометров powder; 23 to 27 micrometers PVDF | Наилучшие характеристики при воздействии ультрафиолета и солевого тумана, класс AAMA 2605. | Прибрежные участки, высотные фасады, сильное солнце |
| Сублимация древесины | Пудровая основа плюс трансферный слой. | Теплый вид древесины без ухода за натуральной древесиной | Ремонт, интерьер, подбор столярных изделий |
Далее следуют два правила. Подбирайте покрытие в соответствии с экспозицией, а не бюджетом: полиэфирный порошок толщиной 60 микрометров на пляжном фасаде покроется мелом задолго до того, как покрытие из ПВДФ выйдет из строя, хотя на образце оба выглядят одинаково. Затем проверьте предварительную обработку, поскольку конверсионное покрытие, обеспечивающее сцепление отделочного покрытия, в поставляемом профиле невидимо.
 Анодированные алюминиевые профили для архитектурного и промышленного применения Анодированные алюминиевые профили с оксидными слоями AA10–AA25, варианты цвета, изготовление на станках с ЧПУ и коррозионностойкая отделка для архитектуры и промышленности. Посмотреть продукт →
Термические разрывы, конденсация и соответствие энергетическим требованиям
Алюминий проводит тепло со скоростью около 200 Вт/м·К, а это именно то, чего не должна делать оконная рама для холодного климата. Целая алюминиевая рама имеет мощность около 5,8 Вт/м²К, и это число проявляется в виде конденсата на внутренней поверхности и в счетах за отопление.
Термический разрыв разделяет внутреннюю и внешнюю половины с помощью полиамидной ленты, армированной стекловолокном, обычно PA66GF25, шириной от 14 до 34 мм. Готовая рама имеет мощность примерно от 1,8 до 2,8 Вт/м²К, в зависимости от количества камер, ширины полосы и типа остекления, которое она несет.
Две детали отпугивают покупателей. Полоса должна быть механически зафиксирована и обжата с контролируемым усилием, а EN 14024 — это испытание, подтверждающее соединение; чрезмерное обжатие деформирует полиамид и создает путь холода, а недостаточное обжатие зимой проявляется в виде линий конденсата. Соответствие также оценивается по всему окну, поэтому запросите расчетное или проверенное значение U для всей системы.
Прибрежные проекты, проекты с высоким уровнем УФ-излучения и древесной текстурой
Солевой туман разделяет классы покрытия более резко, чем цвет или блеск. Порошок AAMA 2604 испытан примерно на 1500 часов; Системы AAMA 2605, включая PVDF, имеют срок службы около 4000 часов. В проекте на берегу моря этот разрыв представляет собой разницу между гарантийной претензией на шестой год и отсутствием претензии вообще.
Внутренние проекты имеют больше свободы во внешнем виде. Отделка под дерево придает вид древесины без шлифовки, окрашивания и гниения, которые привносит настоящая древесина, поэтому они так часто появляются при ремонте и интерьерах, которые должны соответствовать существующим столярным изделиям. В ходе процесса рисунок переносится на затвердевшую порошковую основу, поэтому износостойкость зависит как от основного слоя, так и от зерна. Подробнее о том, как они держатся, читайте в этой статье. алюминиевые профили с отделкой деревом .
 Экструдированные алюминиевые профили с порошковым покрытием на заказ от Yindu Изучите алюминиевые профили RAL, PANTONE или изготовленные на заказ алюминиевые профили с порошковым покрытием с гладкой, песочной или металлической отделкой для окон, мебели, освещения и промышленных деталей. Посмотреть продукт →
Этапы изготовления, которые повышают стоимость
От заготовки до упакованного каркаса профиль проходит через экструзию, растяжение, резку, искусственное старение, отделку и часто механическую обработку. Каждый шаг увеличивает стоимость, и каждый шаг может привести к доработкам, если предыдущий отклонился.
Обработка – это то место, где оконные профили перестают быть простыми. Дренажные прорези, карманы для петель, выступы для винтов, канавки уплотнителей и прорези концевой фрезы для угловых планок имеют свои допуски. Прорезь, смещенная от центра на 0,3 мм, сама по себе безопасна и представляет собой проблему, когда она совмещается с положением сверла на сборочном приспособлении. Поставщики, которые обрабатывают детали на том же заводе, что и экструзия, могут заранее исправить чертеж; те, кто заключает субподряд, обычно не могут этого сделать.
Упаковка выходит из строя дорого. Профили с порошковым покрытием нуждаются в пленке, которая легко отслаивается после нескольких месяцев хранения, анодированные профили необходимо прокладывать для защиты от царапин при транспортировке, а связки длиной 6 м нуждаются в надлежащей опоре, чтобы они не прогибались внутри контейнера.
Что заблокировать перед заказом
- Владение кубиком и остается ли кубик эксклюзивным для вашего профиля
- Минимальный объем заказа на профиль и на партию цветов, поскольку затраты на анодирование и покрытие оплачиваются по мере загрузки стойки.
- Цветные чипы с подписью сохраняются для каждой отделки и каждой партии.
- План отбора проб: первое изделие плюс проверки размеров с установленной частотой.
- Документация по испытаниям состава сплава, твердости, толщины покрытия и солевого тумана.
- Спецификация упаковки и защита при хранении
- Время выполнения заказа делится между изготовлением штампа, обычно от двух до четырех недель, производством и отделкой, обычно от трех до пяти недель.
Собираем спецификацию вместе
Цена, которая выглядит на 22 процента дешевле, обычно отличается по одному из четырех пунктов: более легкая стенка в отверстиях для винтов, более тонкое покрытие, более низкая марка сплава или меньший допуск на скручивание. Ни один из них не виден на фотографии образца.
Напишите спецификацию вокруг окна, а не профиля: сплав и состояние, толщина стенки в каждой функциональной зоне, стандарт и класс допуска, система отделки с ее классом испытаний и толщиной конструкции, а также требования к изготовлению и упаковке. Затем держите в руках образец первого изделия, прежде чем штамп поступит в производство. Этот разговор занимает день. Тот, который начинается, когда пройдено 6000 метров, а митры не закрываются, занимает намного больше времени.
Предыдущий пост
Анодированные алюминиевые профили: типы, классы толщины и выбор сплавов
Следующий пост
Руководство по материалам алюминиевой оконной рамы: сплав, толщина стенок, отделка и терморазрывы
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

