

Анодированные алюминиевые профили: типы, классы толщины и выбор сплавов
Два цикла экструзии оставляют одну и ту же матрицу в одну смену. С линии анодирования человек возвращается с ровным оттенком шампанского; другой становится молочным на одной стороне и темнее вдоль линии сварного шва. Обычно вину берет на себя анодатор, но причина чаще всего кроется в химическом составе сплава, скорости закалки, состоянии штампа или способе размещения профилей на стойке.
Сначала краткий ответ: анодированные алюминиевые профили не имеют металлического покрытия. Анодирование превращает внешнюю оболочку профиля в слой оксида алюминия, выращенный из самого алюминия, поэтому отделка устойчива к сколам, сохраняет цвет на открытом воздухе и может быть окрашена, герметизирована или закалена для защиты от износа. Стабильность этого результата между партиями зависит от решений, принятых задолго до того, как стеллажи попадут в резервуар.
Что анодирование делает с экструдированным профилем
Внутри резервуара экструзия становится анодом в разбавленном кислотном электролите. Постоянный ток выводит кислород на поверхность, где он связывается с алюминием, образуя оксид алюминия. Слой прорастает как в металл, так и наружу от исходной поверхности, поэтому размер готового профиля больше, чем необработанный экструзия, на долю толщины покрытия на каждой стороне. Покрытие толщиной 20 микрон может добавить примерно 8–10 микрон с каждой стороны, что достаточно для прессовой посадки или скользящего соединения.
Две структурные детали управляют всем остальным. Сформированный оксид является пористым, и эти микроскопические поры принимают органический краситель для получения цвета шампанского, бронзы, черного цвета или нестандартного цвета. Затем поры необходимо закрыть. Герметизация в горячей деионизированной воде, ацетате никеля или холодной системе фторида никеля удерживает краситель и восстанавливает коррозионные характеристики. Плохая герметизация проявляется позже: профиль, прошедший проверку в соляном тумане в лаборатории, может обесцветиться в течение сезона на открытом воздухе.
Почему анодированные профили служат дольше, чем наносимые покрытия
- Коррозионная стойкость: правильно загерметизированный оксидный слой химически стабилен, а анодированные профили 6063 и 6061 обычно проходят несколько сотен часов испытаний в нейтральном солевом тумане.
- Удар и истирание: оксид тверже, чем алюминий под ним, и является неотъемлемой частью поверхности, поэтому он не может отслаиваться или отслаиваться на вмятинах, как это может сделать пленка краски.
- Стабильность цвета: покрытие неорганическое и не мелет под воздействием ультрафиолета, как это делают многие органические покрытия.
- Диэлектрическая поверхность: анодный слой не проводит электричество, что подходит для корпусов розеток и других электрических профилей, поверхность которых должна изолироваться.
- Уход: мягкое мыло, теплая вода и мягкая ткань восстанавливают поверхность. Никакой восковой эпиляции и никакой ретуши.
На рисунке изображены два компромисса. Анодный оксид представляет собой тепловой барьер, поэтому радиатор должен иметь только тонкий слой типа II, обычно от 5 до 10 микрон, если только поверхность действительно не нуждается в износостойкости. Твердое анодирование толщиной от 40 до 50 микрон намного лучше противостоит истиранию, но повышает измеримую термическую стойкость и снижает усталостную прочность на острых углах. Второй компромисс связан с размерами: поскольку слой образуется на каждой поверхности, детали с твердым анодированием требуют больших допусков и обычно маскируют резьбу и отверстия.
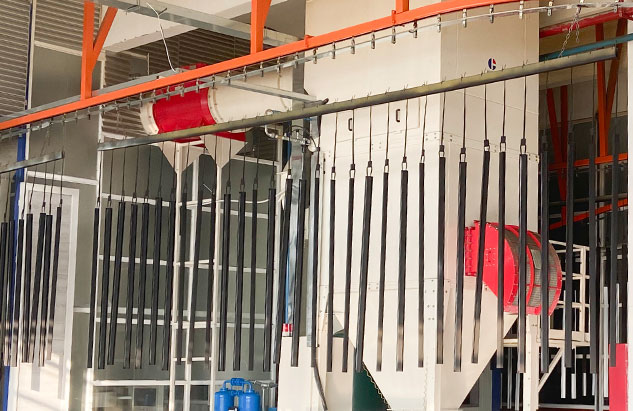 Услуги твердого анодирования компонентов из алюминиевых сплавов Используется для создания толстых износостойких оксидных слоев с возможностью контроля процесса, уплотнения и выбора толщины, подходящих для требовательных автомобильных, аэрокосмических, машиностроительных и инструментальных деталей. Посмотреть продукт →
Тип I, Тип II и Тип III: соответствие обозначения назначению
Большинство спецификаций ссылаются на MIL-A-8625 или эквивалентный стандарт, а номер типа сообщает финишеру, с каким электролитом и диапазоном толщины следует работать.
| Обозначение | Электролит | Типичная толщина | Твердость поверхности | Где это подходит |
|---|---|---|---|---|
| Тип I, хромовая кислота | Хромовая кислота | От 0,0001 до 0,0007 дюйма (от 2,5 до 18 микрон) | Низкий | Тонкие слои на чувствительных к усталости или сложных деталях с минимальным изменением размеров. |
| Тип II, серная кислота | Серная кислота | От 0,0002 до 0,0010 дюйма (от 5 до 25 микрон) | Умеренный | Архитектурная, бытовая и общая устойчивость к коррозии, а также основа для большинства окрашенных цветов. |
| Тип III, твердый анодированный | Серная кислота, lower temperature | От 0,0005 до 0,0045 дюйма (от 13 до 114 микрон), часто 2 мил | Высокое, примерно от 400 до 500 В. | Изнашиваемые поверхности, скользящие компоненты и детали, которые должны противостоять истиранию. |
Класс добавляет второе измерение: класс I означает неокрашенный, класс II означает окрашенный. Архитектурные проекты часто идут дальше и включают в заказ на поставку обозначение AA, такое как AA-M12C22A41, которое определяет толщину покрытия вместе с цветом и блеском, а не оставляет внешний вид на усмотрение отделочника.
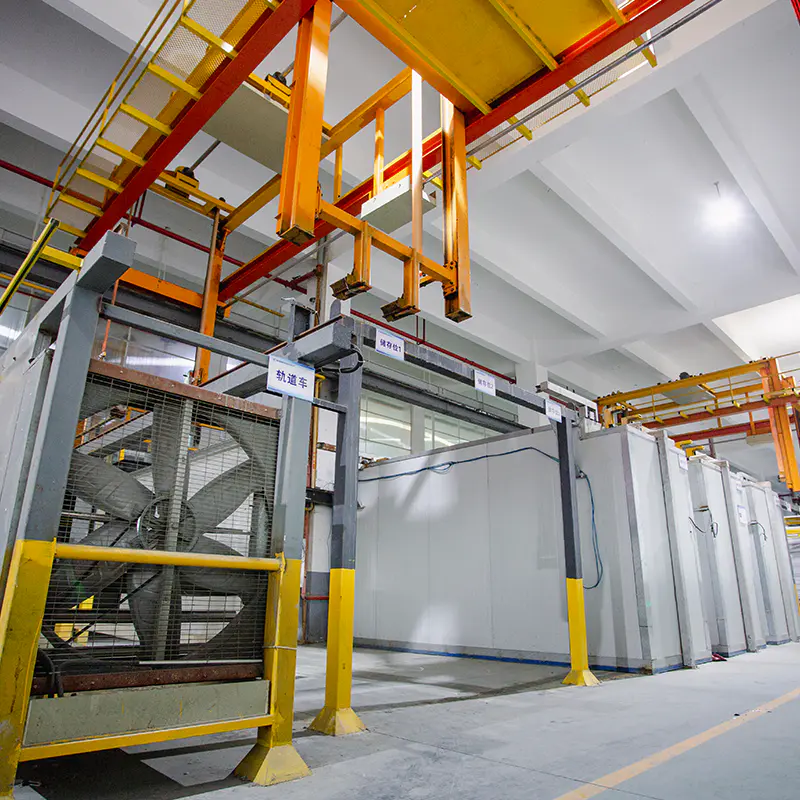 Анодированные алюминиевые профили с возможностью выбора цвета и толщины Предлагает серебристо-белый, черный, бронзовый, цвета шампанского и вторичные красители, различные степени толщины анодирования, производство и применение от архитектуры до электроники. Посмотреть продукт →
Выбор сплава задает цвет до того, как это сделает краситель
Анодирование усиливает все, что находится в сплаве. Медь, железо, кремний и марганец влияют на тон оксида, поэтому два профиля, которые на печати выглядят одинаково, могут иметь разницу в двух оттенках.
- 6063 — это надежный экструзионный сплав, который легко подвергается прозрачному или окрашенному серному анодированию.
- В 6463 содержится мало железа и кремния, поэтому он анодируется в яркий, а не серый цвет, поэтому он служит для декоративной отделки и бусин для бытовой техники.
- Сплав 6061 прочнее и хорошо обрабатывается, но его легирующие элементы придают покрытию более теплый серый цвет, что ограничивает соответствие цветов.
- Сплавы 7xxx подвергаются анодированию, но обычно становятся темными, а сплавы 2xxx с высоким содержанием меди — плохие кандидаты для декоративных работ.
История процесса также отображается в резервуаре. Неравномерная закалка, холодная матрица или низкая температура на выходе могут привести к появлению полос и линий тока, которые остаются невидимыми после экструзии и становятся заметными после анодирования. Вот почему Руководство по процессу экструзии и выбору сплава стоит прочитать до того, как будет предложен новый профиль, а не после того, как партия была забракована на линии анодирования.
Сохранение стабильного цвета и толщины в разных партиях
Последовательность — это дисциплина процесса, а не обещание. Большую часть работы выполняют три элемента управления.
- Физический эталонный образец, хранящийся вдали от солнечного света и вдали от манипуляций, используется для оценки каждого пробега при одном и том же освещении. Смотровая кабина D65 и витрина магазина не согласуются друг с другом, а именно стенд имеет значение.
- Числовой допуск цвета, обычно обозначаемый как предел Delta E, согласованный в письменной форме перед отправкой первой партии.
- Контроль партии красителей: химический состав ванны, концентрация красителя, температура и время погружения фиксируются для каждой загрузки, поэтому отклонения можно отслеживать, а не гадать.
Следы на стойках также заслуживают принятия решения заранее. Каждая точка контакта оставляет голый алюминий, поскольку ток не течет там, где стойка касается профиля. На панелях кабины лифта или профилях душевых кабин эти отметки следует наносить на скрытые грани, внутренние возвраты или обрезанные концы. Обнаружение следа стойки на видимой поверхности после запечатывания стоит всей партии.
Где анодированные профили действительно работают
Анодированные профили занимают свое место везде, где внешний вид и долговечность оцениваются вместе.
- Профили кабины и шахты лифта: кабинам с интенсивным движением необходимы поверхности, которые выдерживают чистящие средства и постоянный контакт с руками, не царапая.
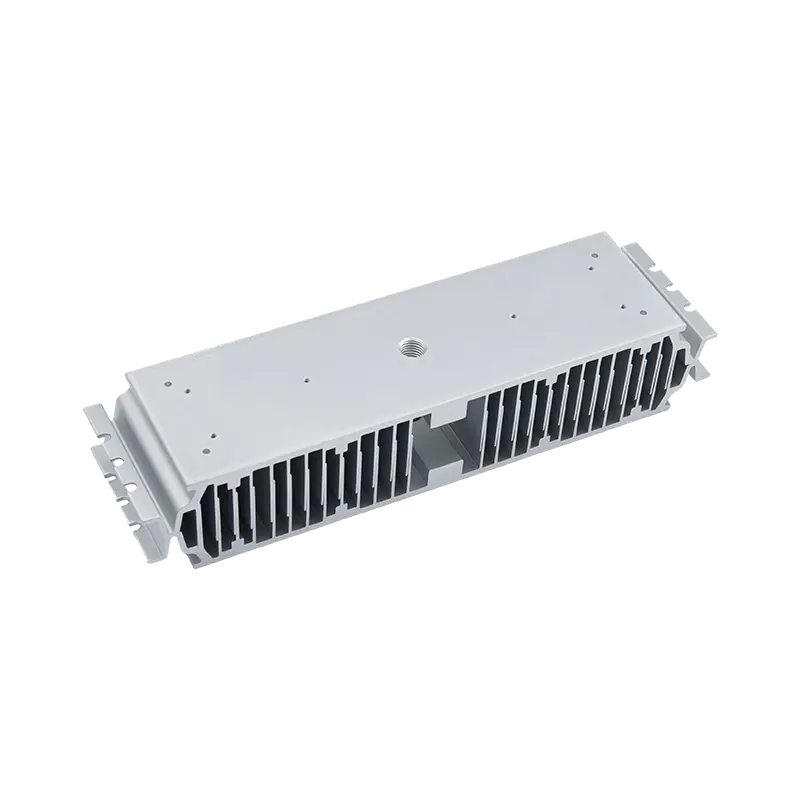
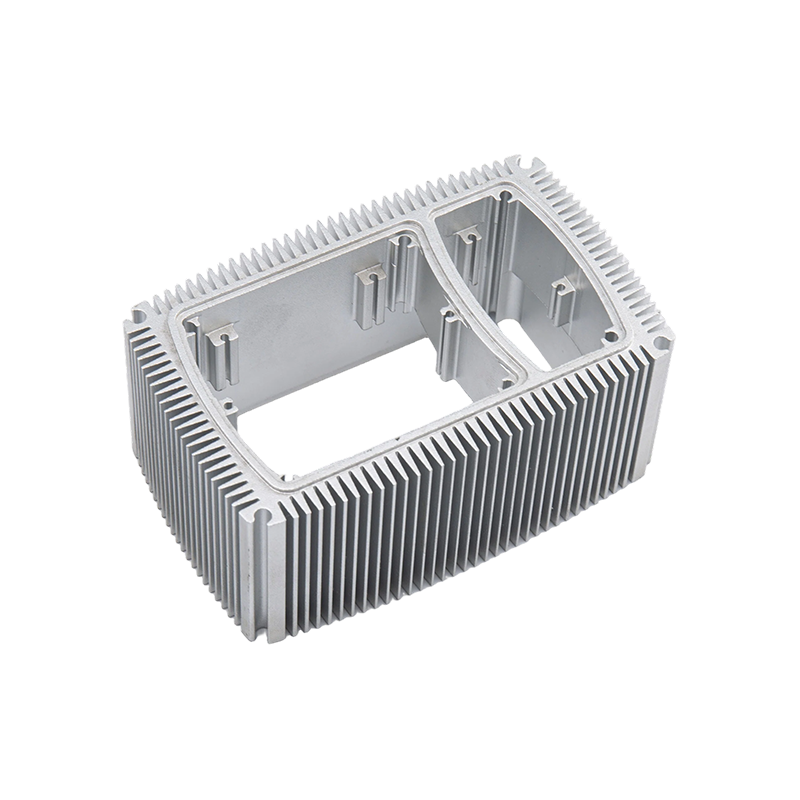
- Радиаторы: в корпусах светодиодов и силовой электроники используются анодированные профили радиатора для защиты от коррозии с контролируемым перегревом.
- Нагреватели и вакуумные трубки: повышенные рабочие температуры способствуют образованию стабильного оксидного слоя поверх полимерного покрытия.
- Кухонная посуда: матовые анодированные профили устойчивы к царапинам и выдерживают более высокие температуры, чем окрашенные альтернативы.
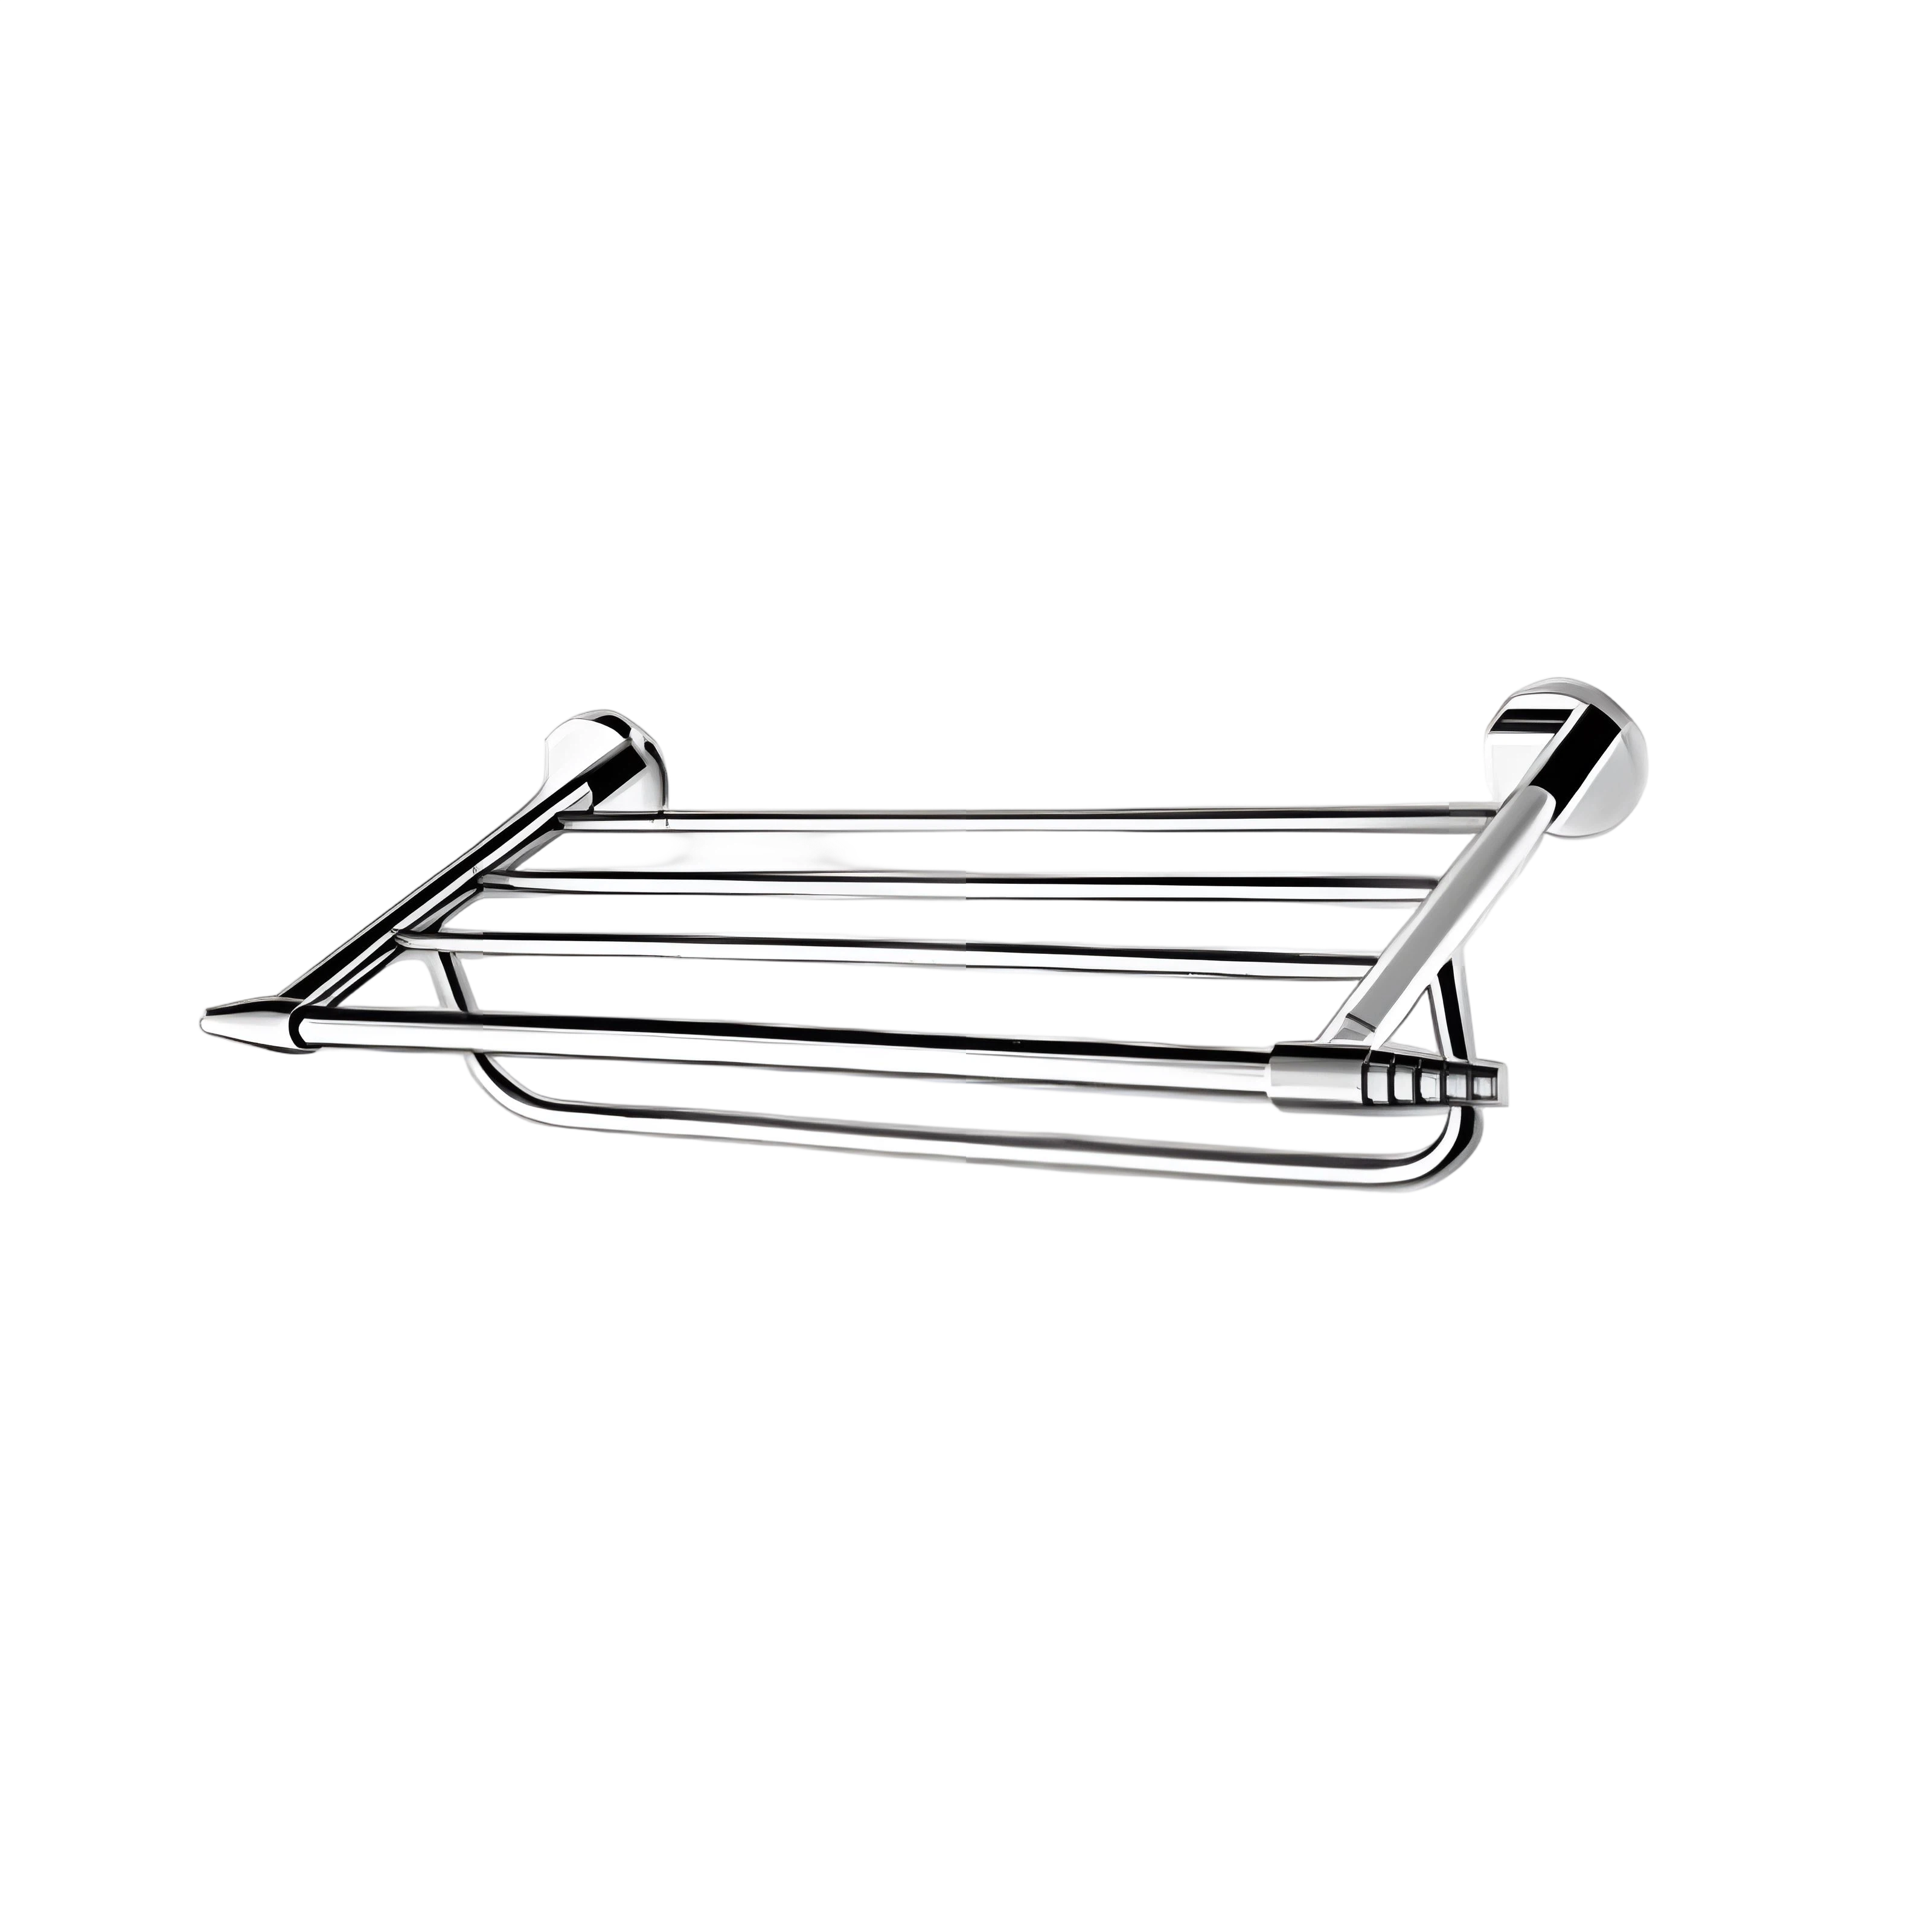
- Душевые кабины, вешалки для полотенец и розетки: сантехника покрыта цветным анодированием, а точная экструзия обеспечивает герметичность профилей розеток.
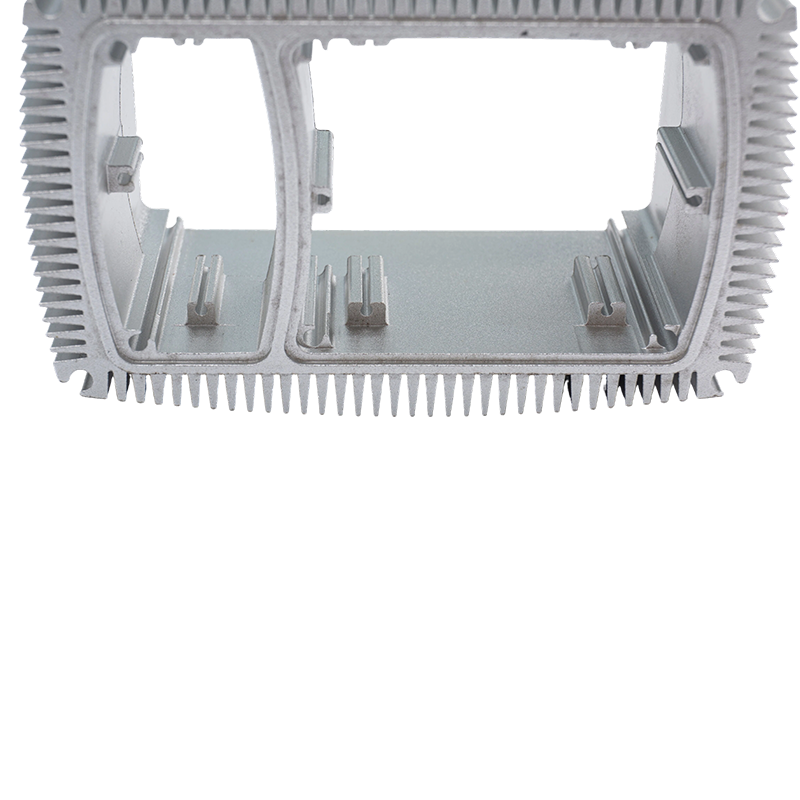 Профили радиатора из анодированного алюминия с высокой теплопроводностью В этом списке представлен профиль радиатора из анодированного алюминия для запроса покупателя, со спецификациями, параметрами и разделами профиля компании для ознакомления. Посмотреть продукт →
Контрольный список закупок перед выпуском заказа
- Назовите сплав и закалку, а не просто «алюминий». 6063-T5 и 6061-T6 анодируются в разные цвета и обрабатываются по-разному.
- Укажите тип, класс и диапазон толщины анодирования по стандарту, например Тип II, Класс II, от 0,0004 до 0,0007 дюйма.
- Прикрепите физический образец цвета и предел Delta E, а не фотографию или письменное описание.
- Определите последовательность обработки. Резка или постукивание после анодирования обнажает голый металл; маскирование перед анодированием увеличивает стоимость, но сохраняет чистый внешний вид.
- Установите метод и продолжительность испытания на коррозию, обычно нейтральный солевой туман в соответствии с ASTM B117.
- Отметьте места установки и максимально допустимую отметку контакта на косметических поверхностях и учтите рост размеров на каждой сопрягаемой поверхности.
Спецификация, охватывающая эти шесть пунктов, выдерживает споры, поскольку каждый из них можно измерить, а не обсуждать.
Очистка анодированных поверхностей без их повреждения
Мягкое мыло для мытья посуды, теплая вода и мягкая ткань помогут справиться практически с любой ситуацией. Избегайте щелочных чистящих средств, спреев для стекла на основе аммиака, отбеливателей и абразивных подушечек, поскольку сильная щелочь разъедает запечатанный оксид и навсегда делает покрытие тусклым. На открытом воздухе смывайте соль и строительную пыль, а не вытирайте ее по поверхности. Анодированные профили никогда не нуждаются в воске, а перекраска вообще не входит в их программу ухода.
Анодированные алюминиевые профили работают лучше всего, когда отделка указана как инженерное требование, а не как образец цвета. Сплав, тип, толщина, уплотнение и установка оставляют отпечатки пальцев на конечной детали, и каждый из них можно записать в чертеж до начала производства.
Yindu Aluminium занимается экструдированием и отделкой алюминиевых профилей в Наньсюне, провинция Чжэцзян, с 1985 года, выполняя анодирование, твердое анодирование, порошковое покрытие, покрытие PVDF и обработку на станках с ЧПУ под одной крышей с производительностью около 10 000 тонн профилей в год. Если в чертеже уже указан определенный сплав и класс анодирования, следующим шагом является подтверждение маршрута экструзии и окончательной обработки, а также наш ассортимент алюминиевых профилей перечислены стандартные формы, которые мы производим для лифтов, обогревателей, кухонной утвари и сантехники.
Предыдущий пост
Нет предыдущей статьи
Следующий пост
Алюминиевый профиль оконной рамы: руководство по сплавам, отделке и допускам для покупателей
Адрес
№ 18, промышленный парк, деревня Янхуа, город Наньсюнь, район Наньсюнь, город Хучжоу, провинция Чжэцзян, Китай
Быстрое меню
Подписаться на рассылку новостей
Авторское право© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Производители алюминиевых профилей на заказ

